Handboek · hoofdstuk 32Van idee tot object: CAD en 3D-printen
Van een schets op papier naar een onderdeel dat je in je hand houdt, laag per laag
Een werktekening beschrijft een onderdeel; een 3D-printer maakt het. Daartussen zitten drie stappen: een 3D-model tekenen op de computer (CAD), dat model omzetten in driehoeken (STL) en in laagjes en banen voor de printer (de slicer). In dit hoofdstuk ontwerp en print je een sensorhouder voor de meetkas, en leer je waarom een goed ontwerp voor de printer anders is dan een goed ontwerp op papier: overhang, printrichting, wanddikte en toleranties. Je rekent uit hoeveel filament en tijd een print kost, en je leert wanneer een lasersnijder of een zaag beter is dan een printer.
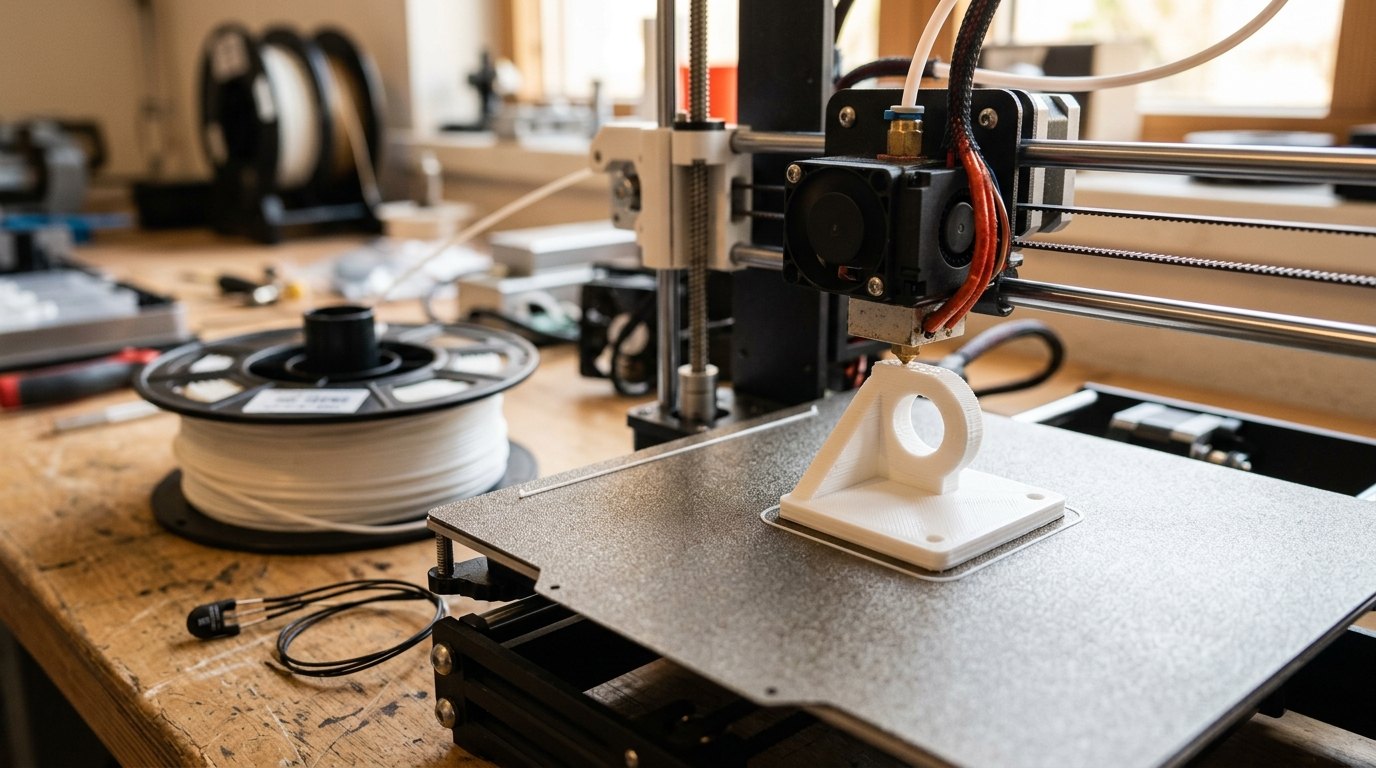
- Je kan een eenvoudig onderdeel modelleren in een CAD-programma in de browser met basisvormen, gaten, verplaatsen, uitlijnen en groeperen.
- Je kan uitleggen hoe een model via een STL-bestand (driehoeken) en een slicer (lagen, G-code) een print wordt.
- Je kan de invloed van laaghoogte, wanden, vulling en supports op kwaliteit, sterkte, tijd en materiaal uitleggen.
- Je kan het materiaalverbruik van een print berekenen: volume, massa met de dichtheid, en de lengte filament.
- Je kan ontwerpen voor de printer: de 45°-regel voor overhang, bruggen, een goede printrichting, een voldoende wanddikte.
- Je kan toleranties toepassen: speling tussen onderdelen en de maatafwijking van je printer, gemeten met een testprint.
- Je kan lasersnijden en andere maakmethoden vergelijken en voor een onderdeel een passende methode kiezen.
Een moersleutel per e-mail
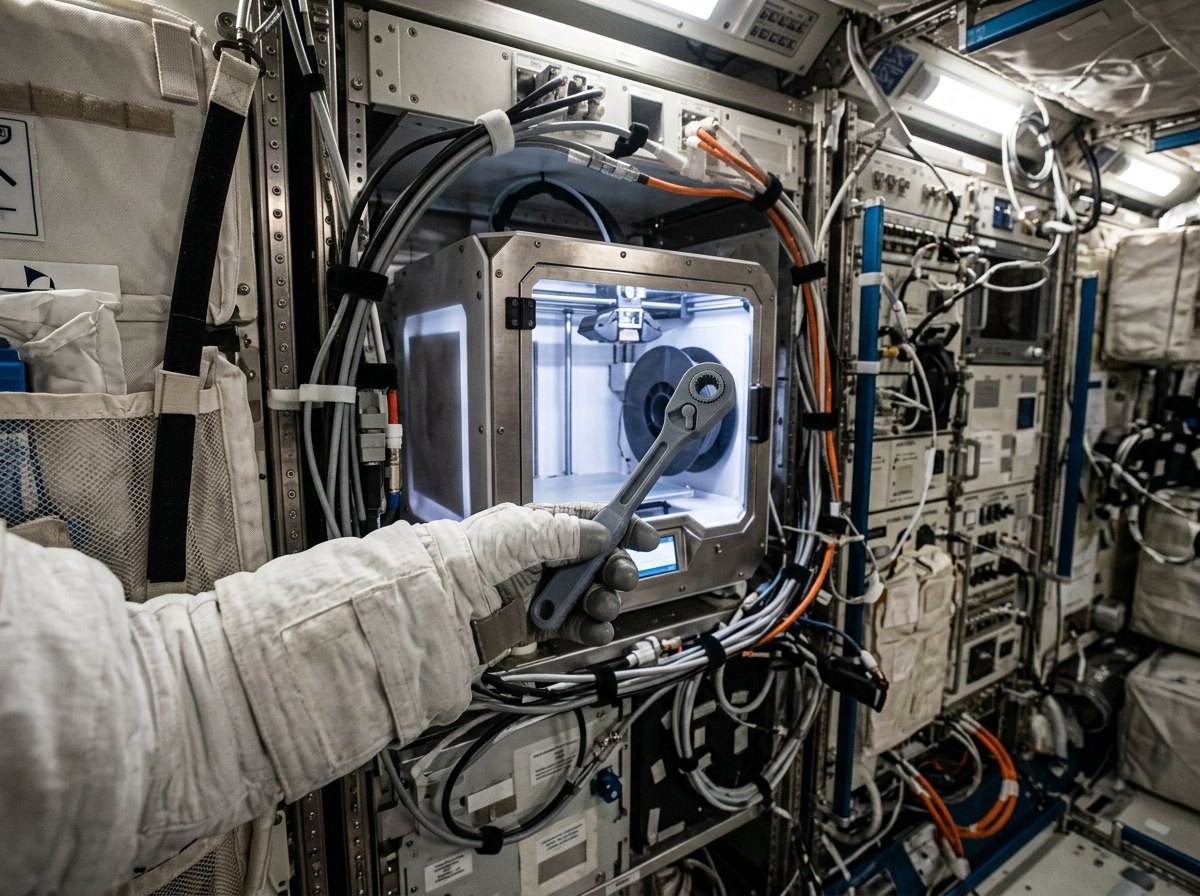
Op 24 november 2014 maakte een kleine printer aan boord van het internationale ruimtestation ISS het eerste voorwerp dat ooit in de ruimte geprint werd: een plaatje voor de behuizing van de printer zelf. Een paar weken later volgde iets nuttigers. Ingenieurs op aarde ontwierpen een ratelsleutel, stuurden het bestand naar het station, en de astronaut Barry Wilmore kon het gereedschap enkele uren later vastnemen. Voor een station waar een bevoorrading maanden op zich laat wachten, is dat een revolutie: je stuurt geen onderdeel meer, je stuurt een bestand.
Het idee is ouder dan je denkt. In 1984 vroeg de Amerikaan Chuck Hull een octrooi aan op de stereolithografie: een laser die laagje na laagje vloeibare kunsthars uithardt. Zijn bedrijf bedacht er het bestandsformaat STL voor, dat vandaag nog elke printer begrijpt. In 1989 liet Scott Crump een andere methode vastleggen: gesmolten kunststof door een spuitmondje leggen, laag per laag. Dat is FDM, de techniek van bijna elke schoolprinter. Toen dat octrooi in 2009 afliep, en het open project RepRap (2005) van Adrian Bowyer al had getoond hoe je zo'n printer met eenvoudige onderdelen bouwt, werden 3D-printers plots betaalbaar.
Habitat ligt ver van elke winkel. Een printer, een CAD-programma en iemand die kan ontwerpen, maken het station minder afhankelijk: een gebroken klem of een nieuwe sensorhouder maak je zelf. In dit hoofdstuk print je het eerste onderdeel van de meetkas.
Van idee tot object
Een 3D-print begint niet bij de printer. De keten:
- Schets en eisen (hoofdstuk 30 en 31): wat moet het onderdeel doen, hoe groot is het?
- CAD-model: je bouwt het onderdeel in 3D op de computer, op ware grootte in millimeter.
- STL-bestand: het model wordt geëxporteerd als een net van driehoekjes dat het oppervlak beschrijft.
- Slicer: een tweede programma snijdt het model in horizontale laagjes en berekent voor elke laag de banen van de spuitmond. Hier kies je laaghoogte, wanden, vulling en supports.
- Printer: de slicer bewaart zijn werk als G-code, een lange lijst opdrachten. De printer voert ze één voor één uit.
- Testen: past het, is het sterk genoeg? Zo niet, dan pas je het model aan en print je opnieuw.
Een 3D-printer bouwt op: hij legt materiaal waar het moet komen. Dat heet additief maken. Een zaag, een boor of een lasersnijder nemen net materiaal weg (subtractief). Dat verschil verklaart waarom een printer holle, ingewikkelde vormen kan maken, maar ook waarom hij traag is.
De spuitmond is ongeveer 200 tot 250 °C heet, het bed 60 °C of meer: raak ze niet aan tijdens of vlak na het printen. Een printer geeft fijne deeltjes en een geur af: zet hem in een verluchte ruimte, en laat hem niet onbewaakt werken.
CAD in de browser: vormen en gaten
Een eenvoudig CAD-programma in de browser, zoals Tinkercad (sinds 2011, gratis), werkt als bouwen met blokken. Op een werkvlak met een raster in millimeter zet je basisvormen: een doos, een cilinder, een wig, een kegel, een bol. Van elke vorm typ je de afmetingen in (lengte, breedte, hoogte, diameter) en verplaats je ze met de pijltjestoetsen, standaard in stappen van 1 mm.
Elke vorm is ofwel een vorm (vol materiaal) ofwel een gat. Een gat ziet eruit als een doorzichtige vorm. Zolang de stukken los staan, gebeurt er niets. Pas als je ze groepeert (in Tinkercad: Ctrl+G), smelten de vormen samen tot één onderdeel en snijdt elk gat weg wat het raakt. Zo maak je een plaat met een gat: een doos plus een cilinder als gat, gegroepeerd.
Nog vier handelingen gebruik je voortdurend:
- uitlijnen: vormen op één lijn zetten, bijvoorbeeld een gat precies in het midden van een plaat;
- dupliceren: een vorm met dezelfde maten kopiëren (twee gelijke gaten);
- draaien: een cilinder 90° kantelen voor een horizontaal gat;
- werkvlak verplaatsen: een nieuwe vorm op een schuin of hoger vlak zetten.
Een CAD-model is altijd op ware grootte: er is geen schaal zoals op een tekening. Een cilinder van 14 mm is 14 mm.
Moet een gat door een plaat van 3 mm, maak de gatcilinder dan bijvoorbeeld 5 mm hoog en laat hem aan beide kanten uitsteken. Is hij precies 3 mm, dan blijft er door afrondingen soms een vliesje van nul millimeter over, en print de printer het gat dicht.
Groeperen en uitlijnen: een etiketplaatje
Voor elk bakje van de meetkas wil je een etiketplaatje van 60 × 20 × 3 mm met twee gaten van Ø 3,5 mm (voor een kabelbindertje), elk 5 mm van de korte rand en in het midden van de breedte. Hoe bouw je het in CAD?
- plaat 60 × 20 × 3 mm
- 2 gaten Ø 3,5 mm, middelpunt 5 mm van de korte rand, midden in de breedte
- de stappen in het CAD-programma
- 1Plaat. Zet een doos op het werkvlak en typ de maten: 60 (lengte), 20 (breedte), 3 (hoogte).
- 2Eerste gat. Zet een cilinder en maak er een gat van. Diameter 3,5 mm, hoogte 5 mm: hoger dan de plaat, zodat hij er zeker doorgaat. Verschuif hem 1 mm omlaag, zodat hij ook onderaan uitsteekt.
- 3Tweede gat. Dupliceer het gat en verschuif de kopie 50 mm in de lengte (). Dupliceren is beter dan een nieuw gat tekenen: de maten blijven gelijk.
- 4Uitlijnen. Selecteer alles en lijn uit op het midden in de breedte: de gaten komen precies op 10 mm van de lange randen. Controleer: het eerste gat op 5 mm van de korte rand.
- 5Groeperen (Ctrl+G) en exporteren als
etiket.stl. Wil je tekst, zet dan de letters als vorm van 0,6 mm hoog bovenop de plaat (reliëf) vóór je groepeert.
Habitat: de sensorhouder modelleren
De temperatuursensor TMP36 van de meetkas (hoofdstuk 25) meet te hoog als de zon erop schijnt of als hij tegen het warme aluminium frame zit. Ontwerp een houder die hem 5 cm van het frame houdt, in de schaduw van een dakje, met één schroef M4 op een koker van 20 × 20 mm, en die zonder supports te printen is.
- het lijfje van onze TMP36 is 5,2 mm breed (gemeten met de schuifmaat)
- schroef M4 (4 mm dik)
- koker 20 × 20 mm
- printer maakt gaten ongeveer 0,2 mm kleiner (zie de proef verder)
- een CAD-model in stappen, met maten en uitleg
- 1Voetplaat. Een doos van 20 × 4 × 30 mm (breed × dik × hoog): even breed als de koker, 4 mm dik is stevig genoeg.
- 2Schroefgat. Een cilinder als gat, Ø 4,5 mm, 90° gekanteld, 10 mm lang (langer dan de plaat dik is), midden in de breedte en op 22 mm hoogte. Ø 4,5 is de gewone doorgaande boring voor M4: een halve millimeter speling.
- 3Arm. Een doos van 6 × 42 × 5 mm, midden in de breedte, onderaan tegen de plaat. Laat ze 2 mm in de plaat steken, zodat ze bij het groeperen zeker één stuk worden.
- 4Steunwig. Een wig van 4 × 12 × 12 mm op de arm, tegen de plaat. Ze maakt de hoek tussen plaat en arm stijver (hoofdstuk 13: de driehoek).
- 5Ring. Een cilinder van Ø 14 × 15 mm met het midden 50 mm voor de achterkant van de plaat: de sensor zit 5 cm van het metaal.
- 6Sensorgat. Een cilinder als gat, Ø 5,4 mm, 12 mm hoog, van onderen in de ring. Bovenaan blijft 3 mm dicht: het dakje dat de zon tegenhoudt. De sensor gaat er met zijn pootjes naar beneden in. Waarom 5,4? Het lijfje is 5,2 mm, en de printer maakt een gat ongeveer 0,2 mm kleiner: na het printen klemt de sensor.
- 7Uitlijnen en groeperen: alles midden in de breedte, dan groeperen tot één onderdeel en exporteren als
SH-1.stl.
STL: alles wordt driehoekjes
Een printer weet niets van dozen en cilinders. Bij het exporteren wordt je model omgezet in een STL-bestand: een lijst van driehoekjes die samen het oppervlak vormen, als een net. Van elke driehoek staan de drie hoekpunten (x, y, z) in het bestand en een pijltje (de normaal) dat naar buiten wijst. Kleur, materiaal en zelfs de eenheid staan er niet in: iedereen spreekt af dat het millimeter is.
Vlakke vormen zijn makkelijk: een kubus heeft 6 vlakken, elk opgedeeld in 2 driehoeken, dus 12. Een ronde vorm kan niet exact: een cilinder wordt een veelhoek. Met zijden heeft hij driehoeken op de zijkant en op elk vlak boven en onder: samen . Tinkercad geeft een cilinder standaard 20 zijden: 76 driehoeken.
Dat heeft een gevolg voor gaten. Liggen de hoekpunten van de veelhoek op de cirkel, dan liggen de vlakke zijden ertussen iets naar binnen. Een gat van Ø 5,4 mm met 20 zijden is tussen twee zijden maar breed. Met 64 zijden wordt dat 5,39 mm. Voor een passend gat zet je het aantal zijden dus hoger.
Het net van driehoeken moet overal gesloten zijn, zonder gaten of losse vlakken, anders weet de slicer niet wat binnen en buiten is. CAD-programma's maken dat zelf goed; bij modellen van het internet loopt het soms mis. De slicer waarschuwt dan.
De 3D-printer
Bijna alle schoolprinters werken met FDM: een draad kunststof (het filament, 1,75 mm dik) wordt in een heet blok gesmolten en door een spuitmondje van 0,4 mm geduwd. Drie motoren bewegen de spuitmond ten opzichte van het bed in x, y en z. Wijs de nummers aan.
- 1Spoel filament
Een rol kunststofdraad van 1,75 mm, meestal 1 kg. Een kilo PLA is ongeveer 335 m draad.
- 2Extruder
Een motor met een getand wieltje dat het filament vastgrijpt en naar de spuitmond duwt, precies zoveel millimeter als de G-code vraagt.
- 3Hotend
Een verwarmd blok met een temperatuursensor: PLA print je bij ongeveer 210 °C, PETG bij ongeveer 240 °C. Een regelkring houdt de temperatuur constant (hoofdstuk 25).
- 4Spuitmond
Het gaatje van 0,4 mm bepaalt de breedte van een lijn (ongeveer 0,4 mm) en dus het fijnste detail.
- 5Ventilator
Koelt de vers gelegde laag zodat ze meteen stijf wordt: nodig voor overhang en bruggen.
- 6Verwarmd printbed
De eerste laag moet goed kleven: het bed is ongeveer 60 °C voor PLA. Het bed schuift naar voor en naar achter (y-as).
- 7x-as
Twee staven waarover de printkop van links naar rechts glijdt, aangedreven door een riem en een stappenmotor.
- 8z-as met schroefspindel
Na elke laag draait de spindel en gaat de hele brug precies één laaghoogte (bv. 0,2 mm) omhoog.
- 9Stappenmotor
Draait in kleine, vaste stapjes: zo weet de printer waar de kop is zonder het te meten (sturen, niet regelen: hoofdstuk 1).
- 10Scherm en geheugenkaart
Hier kies je het G-codebestand en volg je temperatuur en voortgang. Binnenin zit een microcontroller, zoals in de meetkas.
De slicer: lagen, wanden en vulling
De slicer 'snijdt' het model in horizontale plakjes, en berekent per plakje de weg die de spuitmond aflegt. Een massief blok print hij niet massief: dat zou veel materiaal en tijd kosten. Hij maakt er een holle schil met een vulling van:
- wanden (perimeters): de buitenrand van elke laag, meestal twee of drie lijnen naast elkaar;
- boven- en onderlagen: een paar volledig gevulde lagen, zodat boven- en onderkant dicht zijn;
- vulling (infill): binnenin een open raster, bijvoorbeeld 20 %: een vijfde van de binnenkant is plastic.
| instelling | typische waarde (PLA, spuitmond 0,4 mm) | wat het doet |
|---|---|---|
| laaghoogte | 0,2 mm (0,1 fijn, 0,3 snel) | dikte van één laag: detail tegenover tijd |
| wanden (perimeters) | 2 à 3 lijnen van 0,4 mm | de buitenkant; bepaalt het meest de sterkte |
| boven- en onderlagen | 4 à 5 lagen | een dichte huid boven en onder |
| vulling (infill) | 15 à 20 % (sterk: 40 %) | een raster binnenin: sterkte tegenover materiaal en tijd |
| supports | alleen waar het moet | tijdelijke steunen onder overhangen, achteraf weg te breken |
| temperatuur spuitmond / bed | PLA ± 210 °C / 60 °C; PETG ± 240 °C / 80 °C | het filament smelt; de eerste laag kleeft |
| rok of rand (skirt, brim) | rok: 1 lus; rand: 5 mm | de spuitmond vullen; een rand houdt hoeken op het bed |
Na het snijden toont de slicer een voorbeeld laag per laag, de geschatte printtijd en hoeveel filament er nodig is, in meter en in gram. Kijk dat voorbeeld altijd na voor je print: daar zie je lagen die in de lucht hangen, of een gat dat verdwenen is.
De sterkte van een geprint onderdeel zit vooral in de wanden, zoals bij een koker (hoofdstuk 13: vorm telt meer dan materiaal). Van 20 naar 100 % vulling gaan kost veel meer materiaal en tijd, maar maakt een onderdeel veel minder sterker dan een extra wand.
Wat de slicer schrijft: G-code
De slicer bewaart zijn werk als G-code: een tekstbestand met duizenden regels, één opdracht per regel. De belangrijkste: G1 is 'beweeg in een rechte lijn' naar de gegeven X, Y en Z (in mm), E is hoeveel millimeter filament de extruder erbij duwt, en F de snelheid in millimeter per minuut. Codes met een M regelen de machine: temperaturen, ventilator. Alles na een puntkomma is uitleg voor mensen. Zo begint het bestand van de sensorhouder:
; SH-1 sensorhouder, PLA, laaghoogte 0,2 mm (begin van het bestand)M140 S60 ; bed naar 60 gradenM104 S210 ; spuitmond naar 210 gradenM190 S60 ; wacht tot het bed warm isM109 S210 ; wacht tot de spuitmond warm isG28 ; alle assen naar hun nulpuntM83 ; E-waarden zijn relatief: filament per bewegingG1 Z0.2 F3000 ; spuitmond 0,2 mm boven het bedG1 X90 Y80 F6000 ; verplaatsen naar de hoek van de voetplaat (zonder te printen)G1 X110 Y80 E0.67 F1800 ; lijn van 20 mm, 0,67 mm filament erinG1 X110 Y84 E0.13 ; 4 mm naar achterG1 X90 Y84 E0.67 ; 20 mm terugG1 X90 Y80 E0.13 ; en dicht: de eerste wand van de voetplaat; ... nog 149 lagen ...M104 S0 ; spuitmond uitM140 S0 ; bed uitReken één E-waarde na. Een lijn van 20 mm lang, 0,4 mm breed en 0,2 mm hoog is ongeveer kunststof. Het filament heeft een doorsnede van , dus de extruder moet filament duwen: de E0.67 in de code. Een printer is dus een machine die rekent met volumes.
Laaghoogte, kwaliteit en tijd
De laaghoogte is de dikte van één laag. Ze bepaalt twee dingen tegelijk:
- Kwaliteit. Schuine en ronde vlakken worden trapjes. Hoe dunner de lagen, hoe kleiner de trapjes. Verticale wanden merken er weinig van.
- Tijd. Het aantal lagen is de hoogte gedeeld door de laaghoogte. De sensorhouder is 30 mm hoog: lagen, of 300 lagen op 0,1 mm. Twee keer zoveel lagen is ongeveer twee keer zo lang printen: de tijd is ongeveer omgekeerd evenredig met de laaghoogte.
De laaghoogte moet ook passen bij de spuitmond: hoogstens ongeveer drie kwart van haar diameter, dus met een spuitmond van 0,4 mm niet meer dan 0,3 mm. Voor de meeste onderdelen is 0,2 mm een goed compromis; 0,1 mm gebruik je voor fijne details, 0,3 mm voor een snel prototype.
Wat de printtijd nog meer bepaalt: de snelheid, hoeveel materiaal er gelegd moet worden (wanden en vulling), en de verplaatsingen zonder printen. Als vuistregel legt een gewone schoolprinter gemiddeld ongeveer 3 mm³ kunststof per seconde, de verplaatsingen meegerekend. Kleine, hoge onderdelen zijn trager dan je zou denken: een kleine laag moet even afkoelen voor de volgende komt.
Habitat: hoeveel filament en tijd kost de sensorhouder?
Hoeveel filament (in gram en in meter) kost de sensorhouder SH-1 in PLA, hoe lang duurt de print en wat kost het materiaal? De slicer gebruikt 2 wanden van 0,4 mm, 4 boven- en onderlagen van 0,2 mm en 20 % vulling.
- de maten van SH-1 (vorig voorbeeld)
- PLA: ; filament Ø 1,75 mm
- schil (alles tot 0,8 mm onder het oppervlak): , binnenkant (uitgerekend met de computer)
- gemiddeld debiet van de printer: ; filament € 20 per kg
- het volume massief
- het geprinte volume, de massa en de lengte filament
- printtijd en kostprijs
- 1Volume als het massief was, stuk per stuk (in mm³). Voetplaat , min het schroefgat : 2336. Arm (het deel buiten de plaat) . Ring , min het sensorgat : 2034. Wig . Samen ; het stukje arm dat in de ring steekt (± 23 mm³) telt maar één keer: .
- 2Massief geprint (100 % vulling) zou dat zijn. Maar de slicer maakt een schil met vulling: .
- 3Massa: .
- 4Lengte filament. De doorsnede van de draad is . Volume = doorsnede × lengte, dus .
- 5Printtijd: . Kostprijs: .
Ontwerpen voor de printer
Een printer bouwt van onder naar boven, en elke laag moet op iets rusten. Dat geeft vier regels voor je ontwerp:
1. Overhang: de 45°-regel. Een wand die schuin naar buiten loopt, kan de printer bouwen zolang de hoek met de verticale hoogstens ongeveer 45° is. Elke laag steekt dan hoogstens een halve lijnbreedte uit over de laag eronder, en rust dus nog voor de helft op iets. Steiler (60°, horizontaal) hangt de lijn in de lucht: dan heb je support nodig, of een ander ontwerp. Een afschuining van 45° in plaats van een horizontale rand lost veel op.
2. Bruggen. Een horizontale overspanning tussen twee steunen (het plafond van een gat, een brug) lukt als ze kort is: de printer trekt de lijn strak van steun naar steun. Een paar millimeter tot ongeveer een centimeter lukt meestal; bij langere bruggen hangen de lijnen door.
3. Printrichting. Kies hoe het onderdeel op het bed ligt: met een groot vlak vlak onderaan, met zo weinig mogelijk overhang, en zo dat de lagen niet uit elkaar getrokken worden. Tussen twee lagen is een print het zwakst: een arm die op buiging belast wordt, print je liefst liggend, met de lijnen in zijn lengte (Intermediate, hoofdstuk 17).
4. Wanddikte en details. Een wand moet minstens twee lijnbreedtes dik zijn: 0,8 mm met een spuitmond van 0,4 mm, liefst meer. Dunnere wanden en details laat de slicer weg. Scherpe hoeken op het bed trekken bij het afkoelen soms omhoog (warping): afronden of een rand (brim) helpt.
Supports kosten materiaal en tijd, laten ruwe plekken na en zijn soms moeilijk weg te halen. Een goede ontwerper verandert eerst de vorm of de printrichting. Een horizontaal gat van Ø 4,5 mm lukt meestal zonder support; bij grotere horizontale gaten helpt een druppelvorm met een puntje van 45° bovenaan.
Habitat: in welke richting print je de sensorhouder?
De sensorhouder SH-1 kan op drie manieren op het bed: A zoals getekend (onderkant van plaat, arm en ring op het bed), B met de voetplaat plat op het bed, C ondersteboven. Welke kies je?
- de vorm van SH-1
- de 45°-regel, bruggen, de zwakke richting tussen lagen
- een oordeel over A, B en C
- een keuze
- 1A, zoals getekend. Plaat, arm en ring beginnen allemaal op het bed. De wig loopt schuin omhoog tegen de plaat, maar rust met haar hele onderkant op de arm: geen overhang. Het sensorgat heeft een plafond van 5,4 mm: een korte brug. Het schroefgat ligt horizontaal, klein genoeg. De arm ligt plat: de lijnen lopen in zijn lengte, sterk bij buigen.
- 2B, plaat op het bed. De arm staat nu rechtop: de lagen liggen dwars op de arm. Buig je de arm, dan trek je de lagen uit elkaar: zwak. De ring steekt opzij uit, 10 mm verder dan de arm: een horizontale overhang die support vraagt.
- 3C, ondersteboven. De arm hangt 25 mm boven het bed tussen plaat en ring, met niets eronder: overal support. Het sensorgat staat wel open naar boven, maar dat weegt niet op.
- 4Besluit. A: geen supports, de sterkste arm, een vlakke onderkant die goed kleeft.
Toleranties: past het?
Een geprint onderdeel is nooit precies de maat uit het model. Een tolerantie zegt hoeveel het mag afwijken. Bij onderdelen die in elkaar moeten, speelt nog iets: speling.
Speling tekenen. Een pen van 5 mm past niet in een gat van precies 5 mm. Voor een onderdeel dat moet schuiven, teken je het gat groter: bijvoorbeeld 0,2 mm per kant, dus 5,4 mm. Voor een schroef M4 is Ø 4,5 mm gebruikelijk.
De printer wijkt af. Een FDM-printer maakt gaten meestal iets kleiner en pennen iets dikker dan getekend: de gesmolten lijn wordt een beetje platgedrukt en puilt uit. Vaak is dat 0,1 à 0,2 mm, maar het verschilt per printer, filament en instelling. Daarom meet je het één keer met een testprint (volgende blad), en houd je er rekening mee in je ontwerp.
In de sensorhouder gebeurde dat twee keer: het schroefgat is Ø 4,5 (een halve millimeter speling rond de schroef), het sensorgat Ø 5,4 voor een lijfje van 5,2 mm (0,2 mm groter getekend, omdat de printer het gat 0,2 mm kleiner maakt: de sensor klemt).
Het CAD-model is exact, de print niet. Tussen die twee zitten de veelhoek van de STL (een gat met 20 zijden is al 0,07 mm kleiner), de breedte van de lijn en het krimpen bij het afkoelen. Wie passende delen ontwerpt, test.
Hoe nauwkeurig is onze printer?
Hoeveel wijkt een geprint gat af van zijn maat in het model, en welk gat moet je tekenen voor een pen van 5,00 mm?
- 3D-printer met PLA
- testplaatje: 60 × 15 × 4 mm met vijf gaten van Ø 5,0 / 5,2 / 5,4 / 5,6 / 5,8 mm (64 zijden)
- schuifmaat (0,01 of 0,05 mm)
- metalen pen van 5,00 mm (de schacht van een boor van 5 mm)
- 1Teken het testplaatje in CAD (een doos en vijf gatcilinders), zet het aantal zijden van de cilinders op 64 en print het plat, met 0,2 mm lagen.
- 2Meet elk gat drie keer met de binnenbekken van de schuifmaat, telkens in een andere richting. Noteer het gemiddelde.
- 3Probeer de pen in elk gat en noteer: past niet, past met duwen, schuift, rammelt.
- 4Zet de gemeten diameter uit tegen de diameter in het model.
| diameter in CAD (mm) | gemeten (mm) | verschil (mm) | pen van 5,00 mm |
|---|---|---|---|
| 5,0 | 4,80 | −0,20 | past niet |
| 5,2 | 5,01 | −0,19 | past met duwen |
| 5,4 | 5,19 | −0,21 | schuift, weinig speling |
| 5,6 | 5,40 | −0,20 | schuift ruim |
| 5,8 | 5,61 | −0,19 | rammelt |
Elk gat is ongeveer 0,2 mm kleiner dan getekend, voor alle maten even veel.
Een lijn gesmolten kunststof wordt bij het leggen iets breder dan de spuitmond en puilt aan de binnenkant van een gat uit: het gat krimpt met een vaste hoeveelheid, hier gemiddeld 0,20 mm. Omdat de afwijking voor elke maat gelijk is, kan je ze eenvoudig verrekenen: wil je een pen van 5,00 mm met weinig speling laten schuiven, teken dan 5,4 mm; wil je dat ze klemt, teken 5,2 mm.
Deze uitkomst geldt voor deze printer met dit filament. Een andere printer of PETG geeft een andere afwijking: daarom hoort een testprint bij elk nieuw ontwerp dat moet passen.
Lasersnijden en andere maakmethoden
Een 3D-printer is niet altijd de beste keuze. Maakmethoden vallen in drie families: additief (opbouwen, zoals printen), subtractief (wegnemen: zagen, boren, frezen, lasersnijden) en vormend (een materiaal in vorm brengen: buigen, vacuümvormen, gieten).
Een lasersnijder stuurt een krachtige, onzichtbare laserstraal (bij schooltoestellen meestal een CO2-laser) over een plaat. Waar de straal komt, verbrandt of verdampt het materiaal: hij snijdt vlakke vormen uit, of graveert tekst en tekeningen. Hij werkt met een 2D-tekening (lijnen), niet met een 3D-model. Een plaat van 3 mm multiplex snijdt hij in enkele minuten; een print van dezelfde plaat duurt uren. Met vingerlassen (tandjes die in elkaar grijpen) bouw je van vlakke delen een doos.
Ook de laser neemt materiaal weg: de snede (kerf), ongeveer 0,1 à 0,2 mm breed. Een uitgesneden stuk wordt daardoor iets kleiner, een uitgesneden gat iets groter, telkens met een halve snede aan elke rand.
| methode | soort | materiaal | vormen | nauwkeurigheid | goed voor |
|---|---|---|---|---|---|
| 3D-printen (FDM) | additief | PLA, PETG, ASA ... | bijna alles, ook hol | ± 0,2 mm | één stuk of enkele, prototypes, sensorhouders |
| lasersnijden | subtractief (2D) | multiplex, MDF, karton, acryl (PMMA) | vlakke delen, in elkaar te steken | ± 0,1 mm, snede 0,1-0,2 mm | platen, etiketten, dozen, sjablonen |
| CNC-frezen | subtractief | hout, kunststof, aluminium | vlakke en 3D-vormen | ± 0,05 mm | sterke delen, metaal |
| zagen, boren, vijlen | subtractief | bijna alles | eenvoudige vormen | ± 0,5 mm (hand) | profielen op lengte, gaten in het frame |
| vacuümvormen | vormend | dunne kunststofplaat (PS, PETG) | schalen, kapjes over een mal | volgt de mal | bakjes, afdekkapjes in serie |
| spuitgieten | vormend | PP, PE, ABS ... | alles wat uit een mal kan | ± 0,05 mm | duizenden gelijke stukken (de plantenbakjes) |
Snij nooit PVC of vinyl: het geeft chloorhoudende gassen die je longen en de machine aantasten. Ook polycarbonaat (de wanden van de meetkas) snijdt slecht: het verkleurt, brandt en geeft schadelijke rook. Weet je niet wat een kunststof is, dan snij je het niet. Een lasersnijder werkt altijd met afzuiging, met het deksel dicht, en nooit onbewaakt: het materiaal kan vuur vatten. Een CO2-laser van school snijdt ook geen metaal.
Printer, laser of zaag?
Kies voor drie onderdelen van de meetkas een maakmethode: (a) de sensorhouder SH-1; (b) twaalf etiketten van 60 × 20 mm voor de bakjes; (c) acht hoekplaatjes van aluminium voor de open voorkant van het frame (hoofdstuk 13).
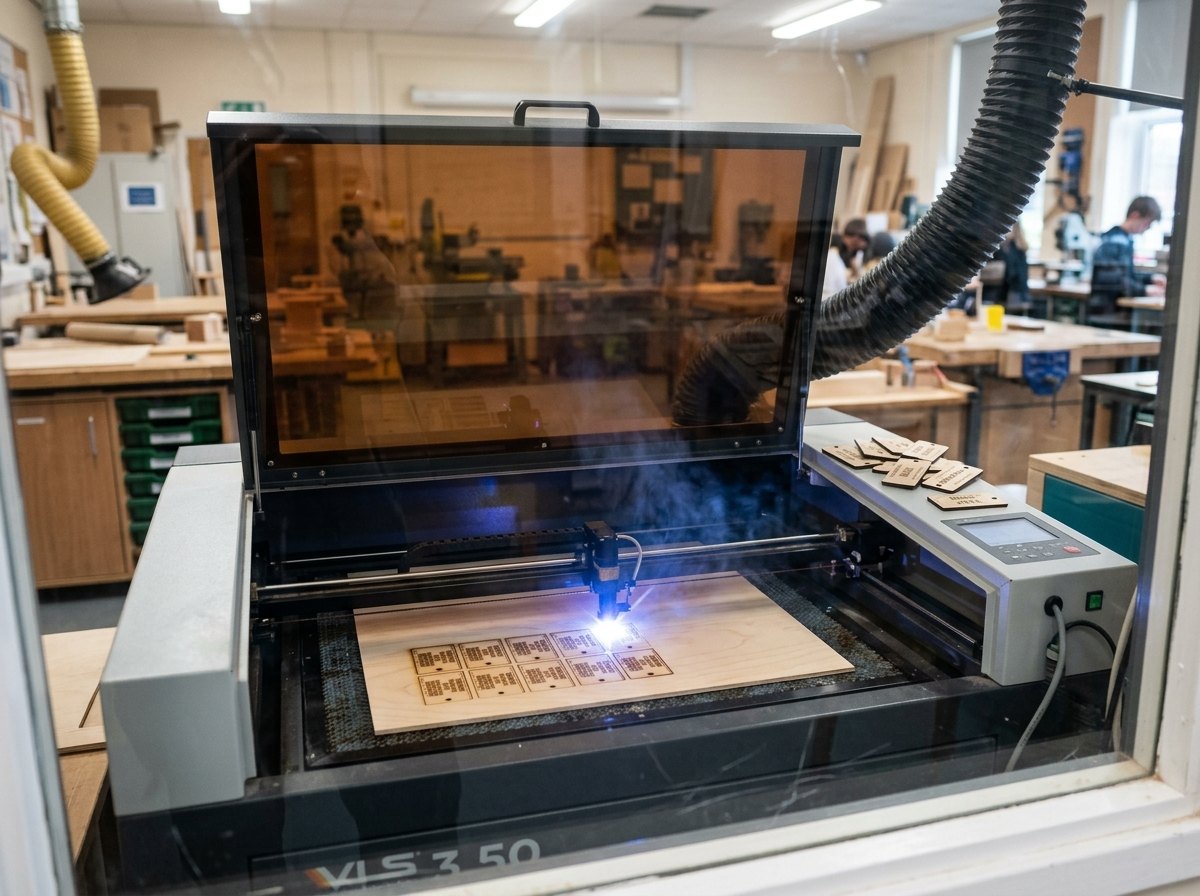
- 3D-printer, lasersnijder (CO₂) met multiplex en acryl, zaag en boormachine
- de eisen van elk onderdeel
- een methode per onderdeel, met reden
- 1(a) Sensorhouder: 3D-printen. Een 3D-vorm met een ring, een blind gat en een wig: dat kan een laser niet (hij snijdt alleen vlak) en met de hand is het lastig. Eén of enkele stuks: een printer is ideaal. Prototype in PLA, de definitieve houder in licht PETG.
- 2(b) Twaalf etiketten: lasersnijden. Vlakke plaatjes, twaalf keer hetzelfde, met gegraveerde tekst: de laser snijdt en graveert ze in enkele minuten uit één plaat multiplex of acryl. Printen kan ook (zie het voorbeeld van het etiket), maar duurt ruim tien minuten per stuk.
- 3(c) Hoekplaatjes in aluminium: zagen, boren en vijlen. Een CO2-laser van school snijdt geen metaal, en een printer print geen aluminium. Een strip aluminium op lengte zagen, de gaten boren (Ø 4,5 voor M4) en de braampjes wegvijlen gaat snel.
Overzicht: CAD en 3D-printen
De rekenregels, de instellingen en de ontwerpregels van dit hoofdstuk.
| symbool | betekenis | eenheid |
|---|---|---|
| massa | g | |
| dichtheid (PLA 1,24; PETG 1,27) | g/cm³ | |
| geprint volume | cm³ |
| symbool | betekenis | eenheid |
|---|---|---|
| lengte filament | mm | |
| volume | mm³ | |
| doorsnede van het filament (1,75 mm: 2,405) | mm² |
| symbool | betekenis | eenheid |
|---|---|---|
| printtijd is ongeveer omgekeerd evenredig met de laaghoogte |
| symbool | betekenis | eenheid |
|---|---|---|
| speling bv. 0,2 mm per kant; afwijking meten met een testprint (hier 0,2 mm) |
| instelling | typische waarde (PLA, spuitmond 0,4 mm) | wat het doet |
|---|---|---|
| laaghoogte | 0,2 mm (0,1 fijn, 0,3 snel) | dikte van één laag: detail tegenover tijd |
| wanden (perimeters) | 2 à 3 lijnen van 0,4 mm | de buitenkant; bepaalt het meest de sterkte |
| boven- en onderlagen | 4 à 5 lagen | een dichte huid boven en onder |
| vulling (infill) | 15 à 20 % (sterk: 40 %) | een raster binnenin: sterkte tegenover materiaal en tijd |
| supports | alleen waar het moet | tijdelijke steunen onder overhangen, achteraf weg te breken |
| temperatuur spuitmond / bed | PLA ± 210 °C / 60 °C; PETG ± 240 °C / 80 °C | het filament smelt; de eerste laag kleeft |
| rok of rand (skirt, brim) | rok: 1 lus; rand: 5 mm | de spuitmond vullen; een rand houdt hoeken op het bed |
| ontwerpregel | waarom |
|---|---|
| overhang hoogstens ± 45° van de verticale | elke laag rust nog voor de helft op de vorige |
| bruggen kort houden (tot ± 1 cm) | langere lijnen hangen door |
| groot vlak vlak op het bed | goede hechting, geen support |
| belaste delen liggend printen | tussen de lagen is een print het zwakst |
| wanden minstens 0,8 mm (2 lijnen) | dunnere wanden laat de slicer weg |
| gatvormen iets langer dan de plaat | geen vliesje in het gat |
| speling tekenen en testen | de print is nooit exact de maat van het model |
| methode | soort | materiaal | vormen | nauwkeurigheid | goed voor |
|---|---|---|---|---|---|
| 3D-printen (FDM) | additief | PLA, PETG, ASA ... | bijna alles, ook hol | ± 0,2 mm | één stuk of enkele, prototypes, sensorhouders |
| lasersnijden | subtractief (2D) | multiplex, MDF, karton, acryl (PMMA) | vlakke delen, in elkaar te steken | ± 0,1 mm, snede 0,1-0,2 mm | platen, etiketten, dozen, sjablonen |
| CNC-frezen | subtractief | hout, kunststof, aluminium | vlakke en 3D-vormen | ± 0,05 mm | sterke delen, metaal |
| zagen, boren, vijlen | subtractief | bijna alles | eenvoudige vormen | ± 0,5 mm (hand) | profielen op lengte, gaten in het frame |
| vacuümvormen | vormend | dunne kunststofplaat (PS, PETG) | schalen, kapjes over een mal | volgt de mal | bakjes, afdekkapjes in serie |
| spuitgieten | vormend | PP, PE, ABS ... | alles wat uit een mal kan | ± 0,05 mm | duizenden gelijke stukken (de plantenbakjes) |
Waar CAD en 3D-printen naartoe leiden
Met dit hoofdstuk sluit het deel Ontwerpen en maken van Fundamental af: je kan een idee bedenken en kiezen (hoofdstuk 30), vastleggen (hoofdstuk 31) en maken (hier). Maken raakt de leerlijn materie: welk filament, hoe dicht, hoe warm. In Intermediate leer je waarom PLA in de zon slap wordt en PETG niet, en teken je parametrisch: maten als variabelen, zodat een aangepaste speling één getal is in plaats van een nieuw model. In Expert komen sterkteberekeningen en de levenscyclus van wat je maakt.
Massa uit volume en dichtheid: hoeveel filament een print kost.
Kunststoffen als materiaalfamilie; kiezen met een keuzetabel.
Vorm telt meer dan materiaal: waarom de wanden de sterkte van een print bepalen.
De TMP36 die in de houder komt, en waarom hij uit de zon moet.
Prototype, testen, verbeteren: printen maakt de rondes snel.
Van werktekening naar model: dezelfde maten, dezelfde taal.
De sensorhouders en andere geprinte onderdelen in de echte kas.
Welk filament in de warme, vochtige kas: licht PETG, ASA in de volle zon; waarom een print tussen de lagen zwak is.
Ontwerpen met parameters en beperkingen; passingen, snap-fits en ontwerpen voor montage.
Hoeveel afval en energie een print kost, en of repareren beter is dan opnieuw printen.
Spanning en doorbuiging: hoe dik moet de arm van een houder zijn?
In het kort
- Van idee tot object: schets, CAD-model, STL-bestand (driehoeken), slicer (lagen en banen), G-code, printer, testen.
- In CAD bouw je met basisvormen en gaten; groeperen voegt samen en snijdt de gaten weg; uitlijnen en dupliceren houden maten gelijk. Een model is altijd op ware grootte.
- Een STL beschrijft het oppervlak met driehoeken; een cilinder wordt een veelhoek (4n − 4 driehoeken), en een gat met weinig zijden valt iets kleiner uit.
- De slicer maakt een schil (wanden, boven- en onderlagen) met een vulling. De sterkte zit vooral in de wanden.
- Printtijd is ongeveer omgekeerd evenredig met de laaghoogte. Materiaal: m = ρ · V en L = V / A (1 kg PLA van 1,75 mm is ongeveer 335 m).
- Ontwerp voor de printer: overhang hoogstens 45° van de verticale, korte bruggen, een groot vlak op het bed, belaste delen liggend, wanden minstens 0,8 mm.
- Teken speling (bv. 0,2 mm per kant) en meet met een testprint hoeveel je printer afwijkt (hier: gaten 0,2 mm kleiner).
- Lasersnijden is snel voor vlakke delen (snede 0,1 à 0,2 mm; nooit PVC); zagen en boren voor metaal; spuitgieten voor duizenden stuks.
Wat je nu kent
- CAD
- Computer-aided design: ontwerpen met de computer, hier een 3D-model van een onderdeel.
- basisvorm
- Eenvoudige 3D-vorm waarmee je bouwt: doos, cilinder, wig, kegel, bol.
- gat (in CAD)
- Een vorm die bij het groeperen wegsnijdt uit de vormen waarmee ze overlapt.
- groeperen
- Vormen en gaten samenvoegen tot één onderdeel; gaten worden er dan uitgesneden.
- uitlijnen
- Vormen netjes ten opzichte van elkaar zetten: links, midden of rechts in een richting.
- STL
- Bestandsformaat dat het oppervlak van een 3D-model beschrijft als een net van driehoeken.
- slicer
- Programma dat een 3D-model in lagen snijdt en de banen van de spuitmond berekent; het resultaat is G-code.
- G-code
- Lijst met opdrachten voor de printer: waar naartoe, hoe snel, hoeveel filament, welke temperatuur.
- FDM
- Fused deposition modeling: 3D-printen door gesmolten kunststof laag per laag door een spuitmond te leggen.
- laaghoogte
- Dikte van één geprinte laag, meestal 0,1 tot 0,3 mm.
- vulling (infill)
- Het open raster waarmee de slicer de binnenkant van een onderdeel vult, in procent.
- support
- Tijdelijke steun die de printer bouwt onder delen die anders in de lucht zouden hangen.
- overhang
- Deel van een model dat verder uitsteekt dan de laag eronder; tot ongeveer 45° van de verticale print het zonder support.
- tolerantie
- Hoeveel een maat mag afwijken; bij passende onderdelen ook de speling die je bewust tekent.
- snede (kerf)
- Breedte van het materiaal dat een lasersnijder of zaag wegneemt.