Handboek · hoofdstuk 17Polymeren en composieten
Kettingen van duizenden schakels: waarom een PLA-print in de kas doorzakt, en een koolstofvezelfiets niet
Een plastic fles, een 3D-print, een fietsband en de wand van de meetkas zijn allemaal gemaakt van polymeren: moleculen van duizenden gelijke schakels. Hoe die ketens aan elkaar hangen, verklaart waarom de ene kunststof smelt en de andere niet, waarom een print bij 60 °C slap wordt, en waarom vezels in een kunststof een fietsframe opleveren dat lichter is dan aluminium. Je leert ook wat 'bioplastic' en 'afbreekbaar' echt betekenen, en wat de cijfers in het recyclagedriehoekje zeggen. Voor Habitat kies je het filament voor onderdelen die in de warme, vochtige kas moeten overleven.
- Je kan uitleggen wat monomeren en polymeren zijn, en uit de molaire massa de ketenlengte berekenen.
- Je kan additie- en condensatiepolymerisatie onderscheiden en een stuk van de polymeerketen tekenen uit het monomeer.
- Je kan thermoplasten, thermoharders en elastomeren herkennen en hun gedrag bij verwarmen verklaren met hun structuur.
- Je kan de glasovergangstemperatuur uitleggen en gebruiken om een kunststof te kiezen voor een bepaalde temperatuur.
- Je kan PLA, PETG, ABS en ASA vergelijken voor 3D-printen, en uitleggen waarom een print zwakker is tussen de lagen.
- Je kan de werking van vezelcomposieten uitleggen en met de mengregel hun stijfheid en dichtheid schatten.
- Je kan biogebaseerd en biologisch afbreekbaar uit elkaar houden en uitleggen onder welke voorwaarden PLA composteert.
- Je kan recyclagecodes 1 tot 7 lezen en de kunststofkringloop beschrijven, met de grenzen van recyclage.
- Je kan met een eenvoudig warmtemodel schatten hoe warm een onderdeel in de kas wordt, en een filament kiezen.
Wat je al weet, en wat nu komt
In F10 deelde je materialen in families in, en leerde je dat kunststoffen licht, isolerend en vormbaar zijn. In F32 printte je een sensorhouder in PLA. In hoofdstuk 13 en 14 zag je hoe atomen binden en hoe je met formules rekent. Nu kijk je in een kunststof naar binnen: het zijn kettingen, en hun gedrag volgt uit hoe die kettingen liggen en aan elkaar hangen.
| wat je al weet | waar | wat er nu bij komt |
|---|---|---|
| kunststoffen en composieten als materiaalfamilie; recyclagecodes | F10 | waarom kunststoffen zich zo gedragen: ketens |
| PLA-filament, laaghoogte en vulling | F32 | welk filament voor welk onderdeel, en waarom een print zwakke richtingen heeft |
| atoombindingen, van der Waalskrachten | hoofdstuk 13 | reuzenmoleculen en de krachten tussen hun ketens |
| reactievergelijkingen, molaire massa | hoofdstuk 14 | polymerisatie in formules; ketenlengte uit de molaire massa |
| de kas haalt 32 °C op een zonnige aprildag | F4 | hoe warm een onderdeel in de zon wordt, en welk filament dat uithoudt |
In dit hoofdstuk
- zie je hoe monomeren tot polymeren koppelen, door additie of condensatie;
- verklaar je waarom thermoplasten smelten en thermoharders niet, en wat de glasovergang is;
- vergelijk je PLA, PETG, ABS en ASA, en ontdek je waarom een print een zwakke richting heeft;
- reken je met de mengregel aan vezelcomposieten van glas, koolstof en vlas;
- zoek je uit wat 'bioplastic', 'afbreekbaar' en de recyclagecodes echt betekenen;
- kies je voor Habitat het filament voor onderdelen in de kas.
Van Gent naar bakeliet
Leo Baekeland werd in 1863 in Gent geboren, als zoon van een schoenmaker. Hij studeerde scheikunde aan de Gentse universiteit, promoveerde op zijn eenentwintigste en gaf er les, tot hij in 1889 naar de Verenigde Staten vertrok. Daar vond hij Velox uit, fotopapier dat je bij kunstlicht kon ontwikkelen. In 1899 verkocht hij het aan Eastman Kodak, naar verluidt voor 750 000 dollar: genoeg om nooit meer te moeten werken.
Baekeland richtte in plaats daarvan een labo in bij zijn huis, en zocht een vervanger voor schellak, een natuurlijke hars van schildluizen die gebruikt werd om elektrische draden te isoleren. Hij liet fenol reageren met formaldehyde, twee goedkope grondstoffen (fenol kwam uit koolteer). Anderen hadden dat al geprobeerd, maar kregen een onbruikbare brij. Baekeland leerde de reactie te sturen met druk en temperatuur in een verwarmd vat, en kreeg in 1907 een hard, glanzend materiaal dat elektriciteit isoleerde, niet smolt en nauwelijks brandde. Hij noemde het bakeliet: de eerste volledig synthetische kunststof.
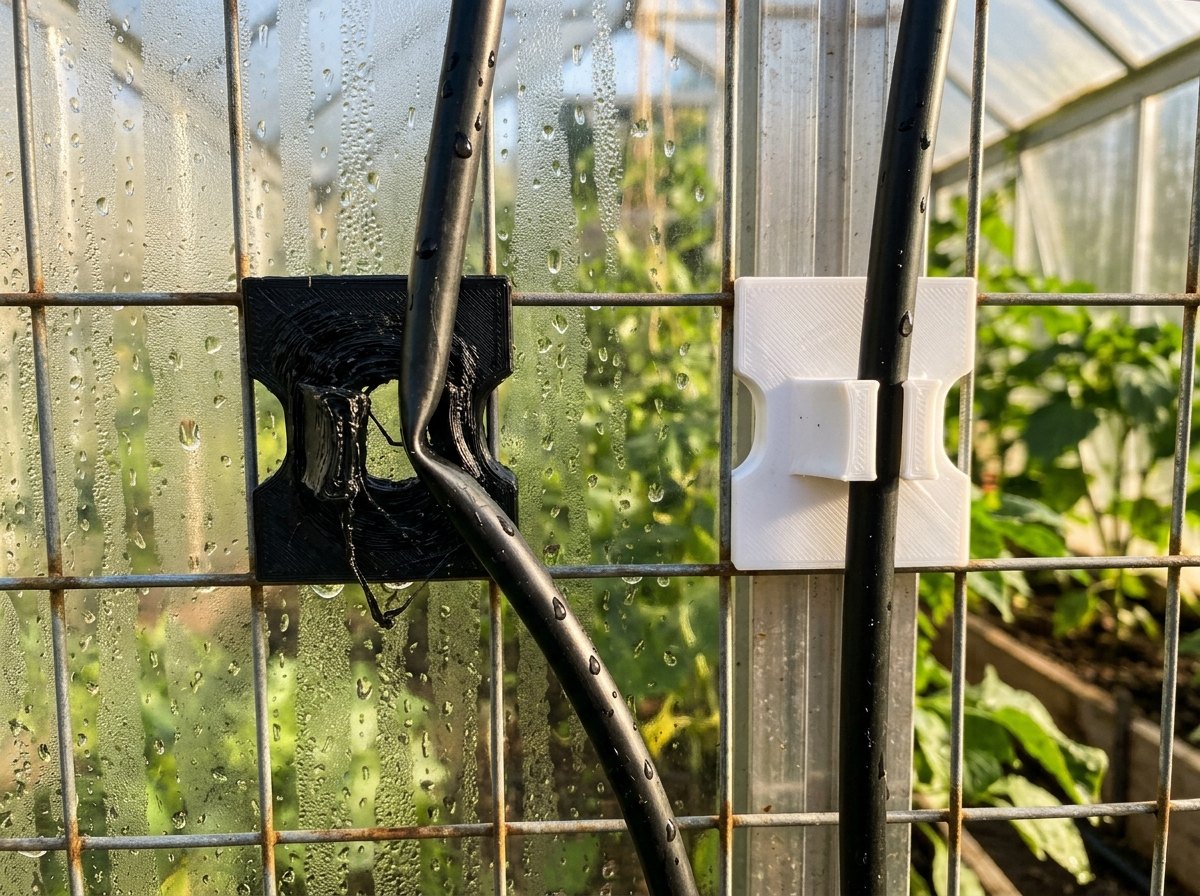
Bakeliet werd telefoontoestellen, radiokasten, stopcontacten, schakelaars en pijpen. Het is een thermoharder: eens uitgehard, kan je het niet meer smelten. Dat maakte het ideaal voor alles wat warm wordt, en onmogelijk om te recycleren door omsmelten. Beide eigenschappen kom je in dit hoofdstuk tegen.
Baekeland was geen toevallige uitvinder: hij zocht systematisch naar de juiste omstandigheden voor een reactie die anderen hadden opgegeven. Dat is ook wat een 3D-printer doet met temperatuur en snelheid: dezelfde kunststof geeft een sterke of een zwakke print.
Monomeren en polymeren
Een polymeer (Grieks: 'veel delen') is een reuzenmolecuul uit duizenden kleine, gelijke eenheden: de monomeren ('één deel'). Polyetheen, de kunststof van plastic zakjes en flacons, is een ketting van CH2-groepen; elke twee ervan kwamen uit één molecule etheen C2H4.
De ketens zijn niet allemaal even lang. De polymerisatiegraad , het aantal monomeren per keten, ligt meestal tussen enkele duizenden en honderdduizenden. Je berekent hem uit de molaire massa (hoofdstuk 14):
Omdat de moleculen zo lang zijn, raken ze in elkaar verstrengeld als spaghetti. Tussen de ketens werken alleen de zwakke van der Waalskrachten (hoofdstuk 13), maar over duizenden atomen opgeteld zijn die samen sterk. Hoe langer de ketens, hoe taaier de kunststof. Soms liggen stukken van de ketens netjes geordend naast elkaar, zoals in een kristal: de kunststof is dan semikristallijn. Liggen ze helemaal door elkaar, dan is ze amorf, en vaak doorzichtig (polycarbonaat, PETG).
Polymeren zijn geen uitvinding van de mens. Cellulose (hout, katoen, vlas) is een keten van glucose-eenheden, zetmeel ook, eiwitten zijn ketens van aminozuren, en DNA is een keten van nucleotiden (E29). Rubber komt uit het melksap van een boom.
Hoe lang is een polymeerketen?
Een molecule polyetheen uit een melkflacon heeft een molaire massa van ongeveer 200 000 g/mol. (a) Hoeveel etheeneenheden bevat ze? (b) Elke eenheid maakt de keten, helemaal gestrekt, 0,255 nm langer. Hoe lang is de keten? (c) De keten is ongeveer 0,5 nm dik. Vergelijk met een spaghettisliert van 1 mm dik.
- 0,255 nm per eenheid; dikte 0,5 nm
- lengte
- vergelijking
- 1(a) eenheden, afgerond 7100.
- 2(b) .
- 3(c) Lengte gedeeld door dikte: . Een sliert van 1 mm dik met dezelfde verhouding is 3,6 m lang.
Polymerisatie: additie en condensatie
Er zijn twee manieren om monomeren aan elkaar te rijgen.
Additiepolymerisatie. Het monomeer heeft een dubbele binding tussen twee koolstofatomen. Die gaat open, en elk koolstofatoom gebruikt het vrijgekomen elektron om aan het volgende monomeer te binden. Er valt niets af: de keten weegt precies evenveel als de monomeren samen.
Verander je één waterstofatoom van etheen, dan krijg je een andere kunststof: een methylgroep geeft polypropeen (PP), een chlooratoom polyvinylchloride (PVC), een benzeenring polystyreen (PS). ABS is een mengpolymeer van drie monomeren: acrylonitril, butadieen en styreen.
Condensatiepolymerisatie. Het monomeer heeft aan beide uiteinden een reactieve groep, bijvoorbeeld een zuurgroep –COOH en een alcoholgroep –OH. Bij elke koppeling reageren ze met elkaar, en er komt een klein molecule vrij, meestal water. Zo maakt men PLA uit melkzuur, PET uit tereftaalzuur en ethaandiol, en nylon uit een zuur en een amine. Bakeliet is ook een condensatiepolymeer.
Bestaat de keten alleen uit koolstofatomen, dan is het meestal een additiepolymeer (PE, PP, PVC, PS, ABS). Zitten er zuurstof- of stikstofatomen in de ketting zelf (–O– of –NH–), dan is het een condensatiepolymeer (PET, PLA, nylon, PC). Die bindingen kan water, traag, weer openbreken: daarom kan PLA afgebroken worden.
Van suiker naar PLA: een massabalans
PLA wordt gemaakt uit suiker (glucose): bacteriën zetten die om in melkzuur, , en melkzuur wordt gepolymeriseerd. Hoeveel melkzuur en hoeveel glucose zijn er minstens nodig voor een rol van 1,00 kg PLA-filament? Hoeveel water komt er bij de polymerisatie vrij?
- (melkzuur)
- herhalende eenheid van PLA: ,
- massa melkzuur, glucose en water
- 1Eén melkzuurmolecule levert één eenheid in de keten en één molecule water (bij een lange keten telt die ene '' niet mee).
- 2Mol eenheden in 1,00 kg PLA: . Evenveel mol melkzuur: .
- 3Water: . Controle met massabehoud: . Klopt.
- 4Glucose: één molecule geeft twee melkzuur, en de massa verandert niet (). Dus ook 1,25 kg glucose.
Thermoplasten, thermoharders en elastomeren
Wat een kunststof doet als je hem verwarmt, hangt af van de bindingen tussen de ketens.
- Thermoplasten hebben losse ketens die alleen door zwakke krachten en verstrengeling samenhangen. Warm je ze op, dan gaan de ketens bewegen en langs elkaar schuiven: de kunststof wordt zacht en smelt. Koelt hij af, dan wordt hij weer vast. Je kan hem dus omsmelten: spuitgieten, extruderen, 3D-printen en recycleren. PE, PP, PVC, PS, PET, PLA, PETG, ABS en PC zijn thermoplasten.
- Thermoharders vormen tijdens het uitharden een driedimensionaal netwerk: de ketens zijn op veel plaatsen met atoombindingen aan elkaar vastgemaakt. Ze kunnen niet meer schuiven, dus smelten ze niet. Te warm, en ze verkolen. Bakeliet, epoxy (twee-componentenlijm, de hars in composieten), polyesterhars en melamine zijn thermoharders. Ze zijn hard, stijf en hittebestendig, maar moeilijk te recycleren.
- Elastomeren hebben weinig bruggen tussen lange, zeer beweeglijke ketens. Trek je eraan, dan strekken de ketens zich; laat je los, dan trekken de bruggen alles terug. Natuurrubber werd pas bruikbaar toen Charles Goodyear in 1839 ontdekte dat verhitten met zwavel zulke bruggen legt: vulkaniseren. Autobanden, elastiekjes en afdichtingen zijn elastomeren. Flexibel filament (TPU) is een thermoplastisch elastomeer: de bruggen zijn harde stukjes keten die bij het printen smelten.
De glasovergang: waarom een print zacht wordt
Een thermoplast smelt niet plots. Lang daarvoor gebeurt er al iets: bij de glasovergangstemperatuur krijgen de ketens in het amorfe deel genoeg energie om te gaan draaien en schuiven. Onder is de kunststof glasachtig: hard, stijf, soms bros. Boven wordt hij rubberachtig: zacht, buigzaam, en een belast onderdeel gaat langzaam vervormen (kruip). Een semikristallijne kunststof houdt boven nog samen door zijn kristallen, tot die bij de smelttemperatuur smelten.
| kunststof | soort | Tg (°C) | Tm (°C) | bij kamertemperatuur |
|---|---|---|---|---|
| polyetheen (HDPE) | semikristallijn | ± −120 | ± 130 | taai, buigzaam |
| polypropeen (PP) | semikristallijn | ± −10 | ± 165 | taai; bros in de vrieskou |
| PLA | meestal amorf geprint | 55 – 60 | ± 150 – 175 | stijf, wat bros |
| PET (flessen) | semikristallijn | ± 75 | ± 255 | stijf en taai |
| PETG | amorf | ± 80 | – | stijf en taai |
| PVC (hard) | amorf | ± 80 | – | stijf |
| ASA, ABS | amorf | ± 100 – 105 | – | stijf en slagvast |
| polystyreen (PS) | amorf | ± 100 | – | stijf, bros |
| polycarbonaat (PC, kaswand) | amorf | ± 147 | – | stijf en zeer slagvast |
Afgeronde waarden; ze hangen af van de precieze samenstelling en van de meetmethode.
Twee gevolgen die je meteen herkent. Een PLA-print in een auto in de zomerzon zakt door: het dashboard wordt gemakkelijk warmer dan 60 °C. En een emmer uit PP kan bij strenge vorst breken als je hem laat vallen: onder zijn wordt PP bros. Polyetheen heeft dat probleem niet: zijn ligt ver onder elk winterweer.
Kies voor een onderdeel dat onder belasting vorm moet houden een kunststof met een die minstens 15 °C boven de hoogste temperatuur van het onderdeel ligt. Voor semikristallijne kunststoffen zoals PP en PE is de smelttemperatuur de grens, met een ruimere marge.
Wanneer wordt een print zacht?
Bij welke temperatuur verliezen staafjes uit PLA, PETG en ABS (of ASA) hun stijfheid? Klopt dat met hun Tg?
- drie geprinte staafjes van elk materiaal, 80 × 10 × 2 mm, liggend geprint, 100 % vulling
- waterkoker, koud water, bekerglazen van 600 mL, thermometer
- tang, hittebestendige handschoenen, veiligheidsbril
- een potlood om rond te buigen
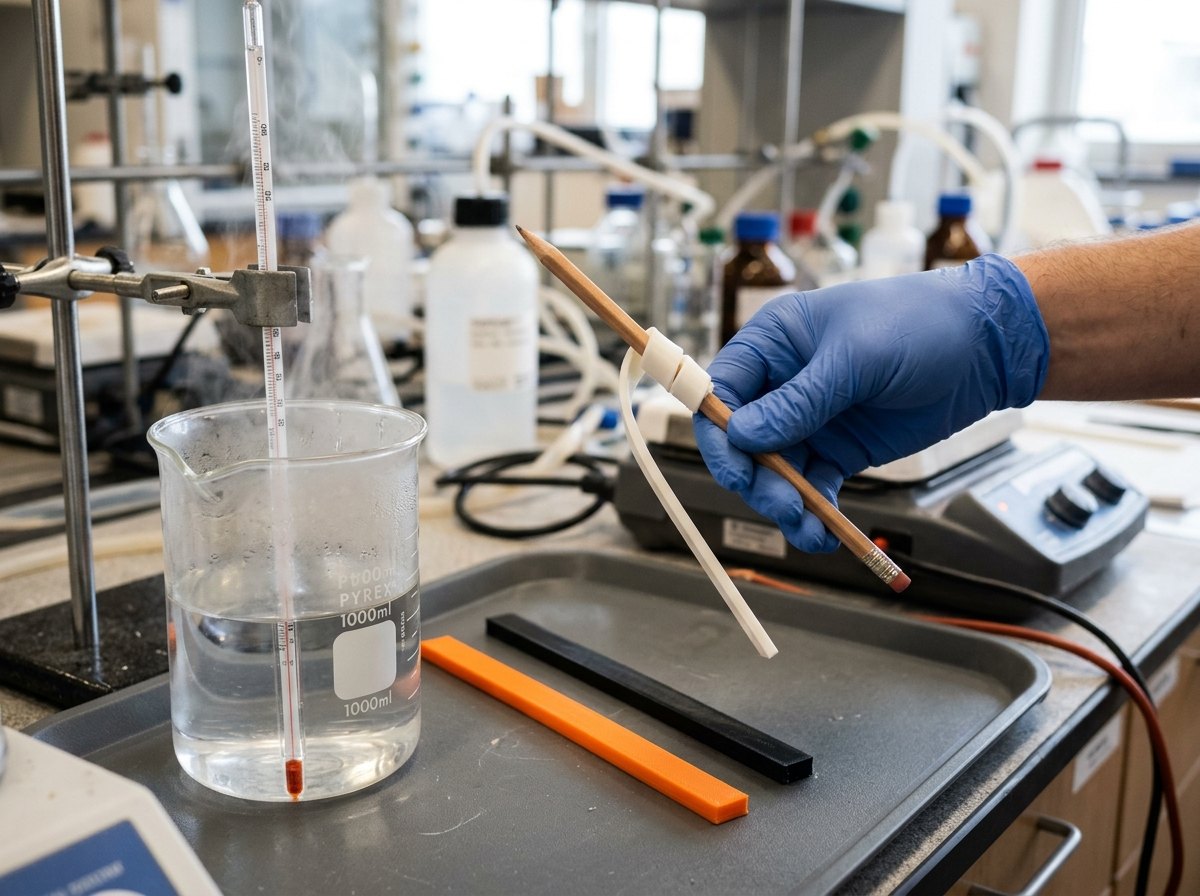
- 1Maak waterbaden van 40, 50, 60, 70, 80 en 90 °C door kokend en koud water te mengen. Controleer met de thermometer.
- 2Leg een staafje van elk materiaal twee minuten in het bad van 40 °C.
- 3Haal ze er met de tang uit en probeer ze meteen, met handschoenen, rond het potlood te buigen. Noteer: stijf, buigt licht, zacht.
- 4Herhaal met nieuwe staafjes in de warmere baden. Laat gebogen staafjes afkoelen en bekijk of ze gebogen blijven.
| bad (°C) | PLA | PETG | ABS |
|---|---|---|---|
| 40 | stijf | stijf | stijf |
| 50 | stijf | stijf | stijf |
| 60 | zacht: buigt rond het potlood | stijf | stijf |
| 70 | slap | buigt licht | stijf |
| 80 | slap | zacht | stijf |
| 90 | slap | slap | buigt licht |
Voorbeeldwaarneming. Afgekoeld blijven de gebogen staafjes in hun nieuwe vorm.
Elk materiaal wordt zacht in de buurt van zijn glasovergangstemperatuur: PLA net boven 55-60 °C, PETG rond 80 °C, ABS pas rond 100 °C (en kokend water mag je niet gebruiken). Dat de gebogen vorm blijft na het afkoelen, toont dat het thermoplasten zijn: boven Tg schuiven de ketens, onder Tg vriezen ze in hun nieuwe positie vast. Zo buigen installateurs ook PVC-buizen met een föhn. Een staafje uit een thermoharder zou nergens in dit bereik zacht worden.
PLA, PETG, ABS en ASA: filament kiezen
Alle gangbare filamenten zijn thermoplasten: de printer smelt ze in de spuitmond en legt ze laag per laag neer. Maar hun eigenschappen verschillen sterk.
| PLA | PETG | ABS | ASA | |
|---|---|---|---|---|
| grondstof | suiker uit maïs, suikerriet of bieten | aardolie | aardolie | aardolie |
| glasovergang Tg | 55 – 60 °C | ± 80 °C | ± 105 °C | ± 100 °C |
| spuitmond | 190 – 220 °C | 220 – 250 °C | 230 – 260 °C | 240 – 260 °C |
| printbed | 50 – 60 °C (of koud) | 70 – 85 °C | 90 – 110 °C | 90 – 110 °C |
| dichtheid | 1,24 g/cm³ | 1,27 g/cm³ | 1,04 g/cm³ | 1,07 g/cm³ |
| printen | zeer makkelijk | makkelijk, wat draadjes | krimpt en trekt krom: gesloten printer | zoals ABS |
| dampen | weinig | weinig | styreen: goed verluchten | goed verluchten |
| warm en vochtig | wordt zacht vanaf ± 55 °C; valt langzaam uiteen (hydrolyse) | goed bestand | goed bestand | goed bestand |
| zonlicht (UV) | matig | redelijk | slecht: vergeelt, wordt bros | zeer goed |
| afbreekbaar | industrieel composteerbaar | nee | nee | nee |
Richtwaarden: kijk voor het printen altijd naar de gegevens van de fabrikant van je filament.
- PLA is het makkelijkste filament: weinig krimp, geen verwarmd bed nodig, weinig geur. Maar het wordt al zacht rond 55 °C, en in warme, vochtige lucht breken water en warmte de esterbindingen in de keten langzaam open (hydrolyse). Prima voor prototypes en onderdelen binnen.
- PETG is PET waarin een extra glycolbouwsteen de kristallisatie tegenhoudt: amorf, taai, doorzichtig mogelijk, goed bestand tegen water en veel chemicaliën, en zacht pas rond 80 °C.
- ABS houdt van warmte (Tg rond 105 °C) en is slagvast, maar krimpt bij het afkoelen, trekt krom en geeft styreendampen: print in een gesloten, verluchte printer. In zonlicht vergeelt het en wordt het bros.
- ASA is een verwant van ABS waarin het rubberdeel vervangen is door een acrylaat dat UV-licht verdraagt: het buitenfilament bij uitstek.
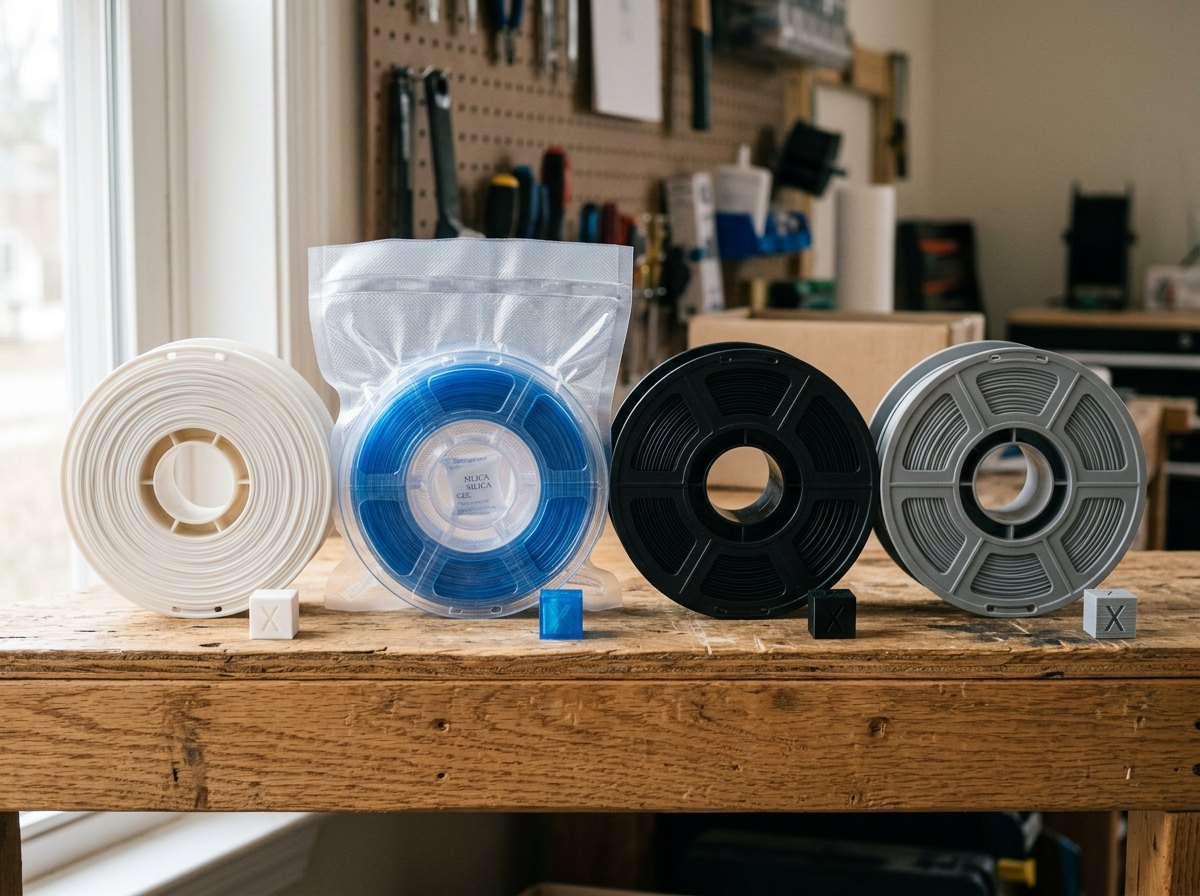
PETG, PLA en vooral nylon trekken vocht uit de lucht. Nat filament sist en borrelt in de hete spuitmond, en de print wordt zwakker. Bewaar rollen dicht met droogzakjes, en droog ze bij twijfel enkele uren op lage temperatuur (volg de fabrikant).
Een 3D-print van binnen
Een geprint onderdeel is geen massief blok. Het is opgebouwd uit rupsen gesmolten kunststof: een huid van wanden, onder- en bovenlagen, en binnenin een vulling. Die opbouw maakt het anisotroop: zijn sterkte hangt af van de richting, net als bij hout of een vezelcomposiet.
- 1Wanden
Twee tot vier rupsen dik. Ze dragen het meeste van de belasting: meer wanden maakt een onderdeel sterker dan meer vulling.
- 2Vulling
Hier 20 % in een raster. Ze steunt de bovenlagen en de wanden, en spaart materiaal en printtijd. Voor een onderdeel dat veel kracht moet opnemen: 40 à 100 %.
- 3Bovenlagen
Enkele volle lagen sluiten het onderdeel af. Te weinig, en je ziet de vulling erdoor, of er komt water binnen.
- 4Onderlagen
De eerste laag hecht aan het printbed. Bij ABS trekt het afkoelen de hoeken hier omhoog (kromtrekken).
- 5Laaghechting
Elke rups is gesmolten op de vorige, die al half afgekoeld was: de ketens raken maar gedeeltelijk in elkaar verstrengeld. Een print is daardoor tot twee keer zwakker tussen de lagen dan erlangs.
- 6Zwakke richting
Kies de printrichting zo dat de grootste trekkracht langs de lagen loopt, niet ertussen. Een haak print je liggend, niet rechtop.
Vezelcomposieten: glas, koolstof en vlas
Een composiet combineert twee materialen tot iets beters (F10: gewapend beton). Bij een vezelcomposiet liggen dunne, sterke en stijve vezels in een kunststof, de matrix, meestal epoxy- of polyesterhars. De vezels dragen de trekkracht; de matrix houdt ze op hun plaats, verdeelt de kracht over de vezels en beschermt ze. Een losse glasvezel breekt makkelijk bij een kras; in hars samen met miljoenen andere niet.
| materiaal | E (GPa) | dichtheid (g/cm³) | treksterkte (MPa) | waar |
|---|---|---|---|---|
| glasvezel (E-glas) | ± 72 | 2,55 | 2000 – 3500 | boten, windturbinebladen, printplaten |
| koolstofvezel | ± 230 | 1,80 | 3500 – 5000 | fietsen, vliegtuigen, sportmateriaal |
| vlasvezel | 50 – 70 | 1,45 | 500 – 1500 | autopanelen, fietsen, surfplanken |
| epoxyhars (matrix) | ± 3 | 1,20 | 60 – 80 | lijmt de vezels samen |
| staal (constructie) | 210 | 7,85 | ± 400 – 500 | ter vergelijking |
| aluminium | 70 | 2,70 | ± 100 – 300 | ter vergelijking |
Vezelwaarden gelden voor een losse vezel, als orde van grootte.
Langs de vezels schat je de stijfheid en de dichtheid met de mengregel: een gewogen gemiddelde naar het volumedeel van de vezels.
- Glasvezel: goedkoop, sterk, roest niet: boten, windturbinebladen, printplaten (de groene plaat onder je microcontroller).
- Koolstofvezel: veel stijver per kilogram dan staal of aluminium, maar duur en energie-intensief om te maken. Bij de Boeing 787 is ongeveer de helft van de massa composiet.
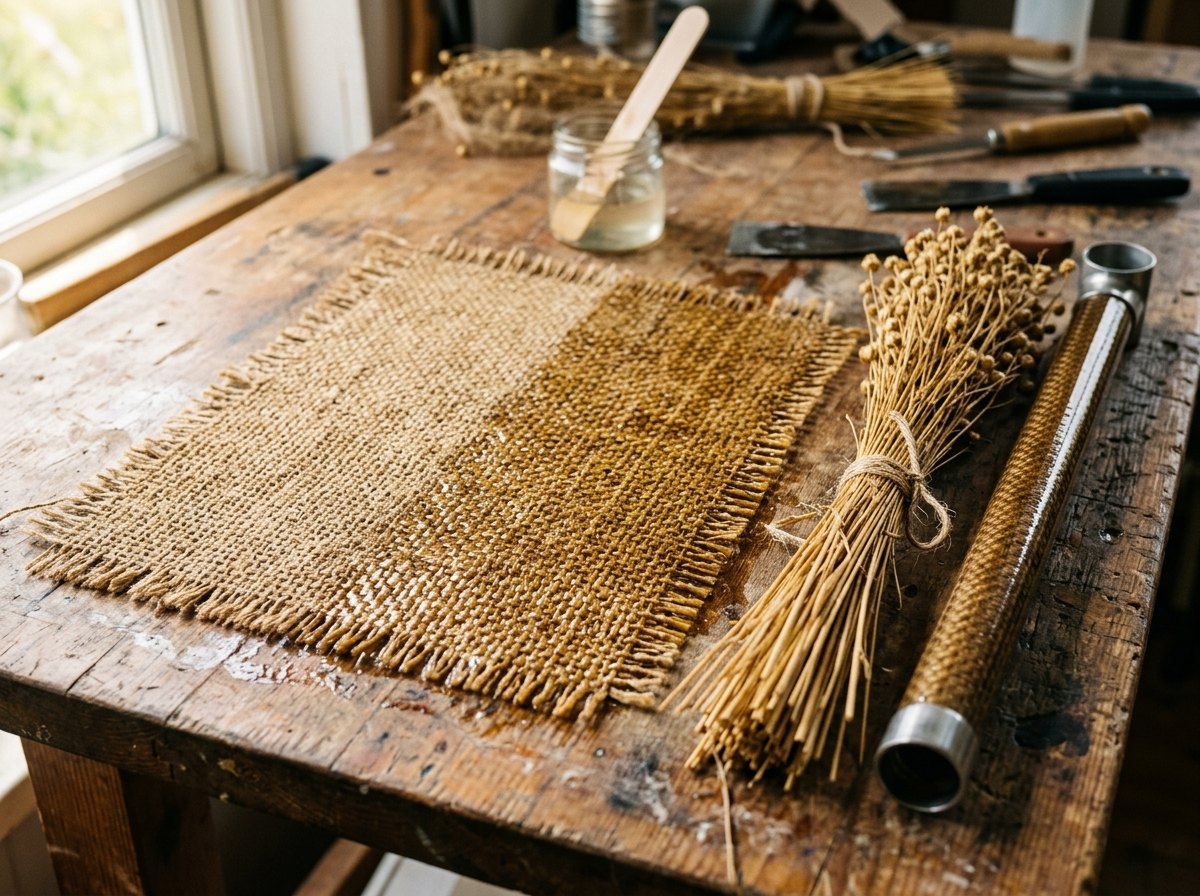
- Vlasvezel: uit de stengels van vlas, een plant die in West-Europa (Frankrijk, België, Nederland) meer geteeld wordt dan waar ook. De Leie heette vroeger de 'Gouden Rivier', omdat het vlas er te roten lag. Vlascomposiet is lichter dan glasvezelcomposiet, dempt trillingen, en kost minder energie om te maken.
De mengregel: vlas, glas of koolstof?
Een fietsenmaker vergelijkt drie composietbuizen met de vezels in de lengte. (a) Bereken voor elk de stijfheid en de dichtheid langs de vezels: glasvezel met 55 % vezels, koolstofvezel met 60 %, vlas met 40 %, telkens in epoxy. (b) Bereken de specifieke stijfheid en vergelijk met aluminium (70 GPa, 2,70 g/cm³).
- epoxy: ,
- glas: 72 GPa, 2,55 g/cm³; koolstof: 230 GPa, 1,80 g/cm³; vlas: 55 GPa, 1,45 g/cm³
- , ,
- 1Glas: ; ; .
- 2Koolstof: ; ; .
- 3Vlas: ; ; .
- 4Aluminium: .
Bioplastics en afbreekbaarheid
Het woord bioplastic wordt voor twee heel verschillende dingen gebruikt.
- Biogebaseerd: gemaakt uit planten in plaats van aardolie. Bio-PE uit suikerriet is chemisch precies hetzelfde als gewoon PE: het breekt even slecht af.
- Biologisch afbreekbaar: micro-organismen kunnen het omzetten in water, CO2 en biomassa. Dat hangt niet af van waar de grondstof vandaan komt, maar van de bindingen in de keten én van de omstandigheden: temperatuur, vocht, zuurstof, de juiste micro-organismen. Er bestaan ook afbreekbare kunststoffen uit aardolie.
PLA is biogebaseerd en industrieel composteerbaar. Een verpakking mag dat alleen zeggen als ze de Europese norm EN 13432 haalt: in een industriële composteerinstallatie binnen 12 weken uiteengevallen (hoogstens 10 % stukjes groter dan 2 mm) en binnen 6 maanden voor minstens 90 % omgezet, zonder schadelijke resten. In zo'n installatie wordt het binnenin ongeveer 55 à 70 °C, en het is er vochtig. Rond 58 °C wordt PLA zacht, neemt het water op en breken de esterbindingen: dan kunnen micro-organismen het afbreken.
In een tuincompostvat, dat zelden zo warm wordt, gebeurt er maanden of jaren bijna niets; in de bodem of in de zee nog minder. PLA is dus niet tuincomposteerbaar. Wat wel thuis composteert, draagt een apart label, zoals 'OK compost HOME' (van het certificatiebureau TÜV Austria, dat de labels overnam van het Belgische Vinçotte). Of een composteerbaar product bij het gft mag, bepaalt je gemeente: kijk het na.
Nee. 'Afbreekbaar' zegt alleen dat het onder bepaalde omstandigheden kan. Een PLA-bekertje in het bos of in de zee ligt er jaren, en valt ondertussen uiteen in kleine stukjes. Zwerfvuil blijft zwerfvuil, welk plastic het ook is.
Recyclagecodes en de kunststofkringloop
In het driehoekje op een kunststof voorwerp staat een getal van 1 tot 7: de recyclagecode, ingevoerd door de Amerikaanse kunststofindustrie in 1988. Het zegt welke kunststof het is, niet dat het gerecycleerd wordt.
| code | kunststof | voorbeelden | blauwe zak (verpakking)? |
|---|---|---|---|
| 1 | PET | drankflessen, fruitschaaltjes | ja |
| 2 | HDPE (PE-HD) | flacons van wasmiddel en shampoo, doppen | ja |
| 3 | PVC | buizen, raamprofielen, kabelmantels | zelden verpakking; bouwafval naar het recyclagepark |
| 4 | LDPE (PE-LD) | folie, zakjes, krimpfolie | ja |
| 5 | PP | potjes, doppen, plantenbakjes van de meetkas | ja (als verpakking) |
| 6 | PS | yoghurtpotjes, piepschuim | potjes ja; groot piepschuim naar het recyclagepark |
| 7 | overige: PC, PLA, ABS, mengsels | kasplaten, 3D-prints, elektronica | alleen als het verpakking is |
Sinds 2021 mag in heel België alle plastic verpakking in de blauwe zak. Een 3D-print, een emmer of speelgoed is geen verpakking.
De kringloop. Na het gebruik zijn er vier wegen:
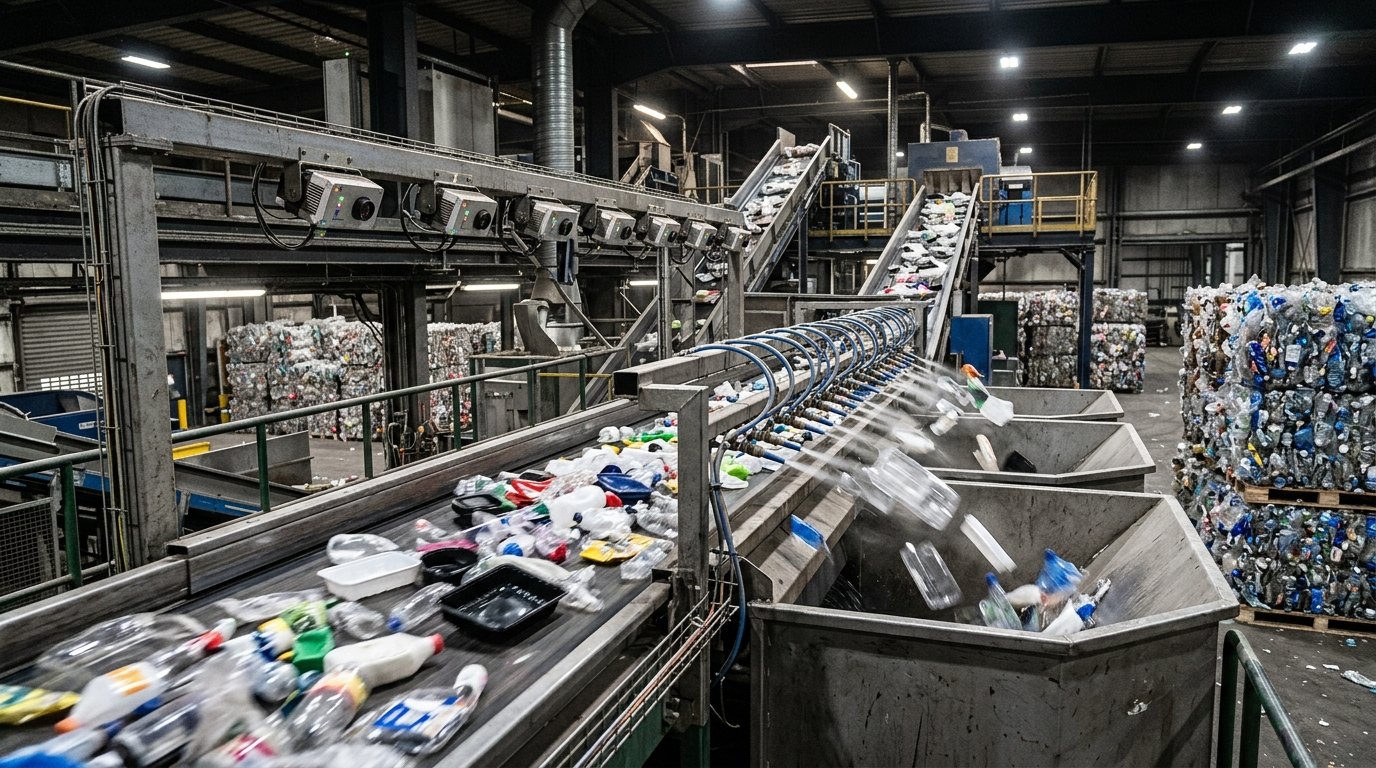
- Mechanisch recycleren: sorteren per soort (in de sorteercentra met infraroodcamera's die elke kunststof herkennen), malen, wassen, smelten tot nieuwe korrels. Werkt alleen voor thermoplasten, en alleen goed voor zuivere stromen: PET-flessen worden opnieuw flessen. Bij elke smeltbeurt breken er ketens; gerecycleerde kunststof wordt daarom vaak een minder veeleisend product.
- Chemisch recycleren: de ketens terug afbreken tot monomeren, en opnieuw polymeriseren. Kan ook voor vuile of gemengde stromen, maar kost veel energie. PLA en PET, met hun esterbindingen, lenen zich er goed toe.
- Verbranden met energieterugwinning: de energie in de ketens wordt warmte en stroom, maar de koolstof wordt CO2 (opdracht 17.14).
- Lekken naar het milieu: zwerfvuil valt uiteen tot microplastics, deeltjes kleiner dan 5 mm, die inmiddels in zee, in de bodem en in voedsel teruggevonden worden.
Mislukte prints, steunmateriaal en restjes filament zijn geen verpakking: ze horen niet in de blauwe zak. Houd ze per soort apart (PLA bij PLA): sommige makerspaces malen en extruderen ze tot nieuw filament. Gemengd zijn ze bijna niet te recycleren.
Habitat: hoe warm wordt een onderdeel in de kas?
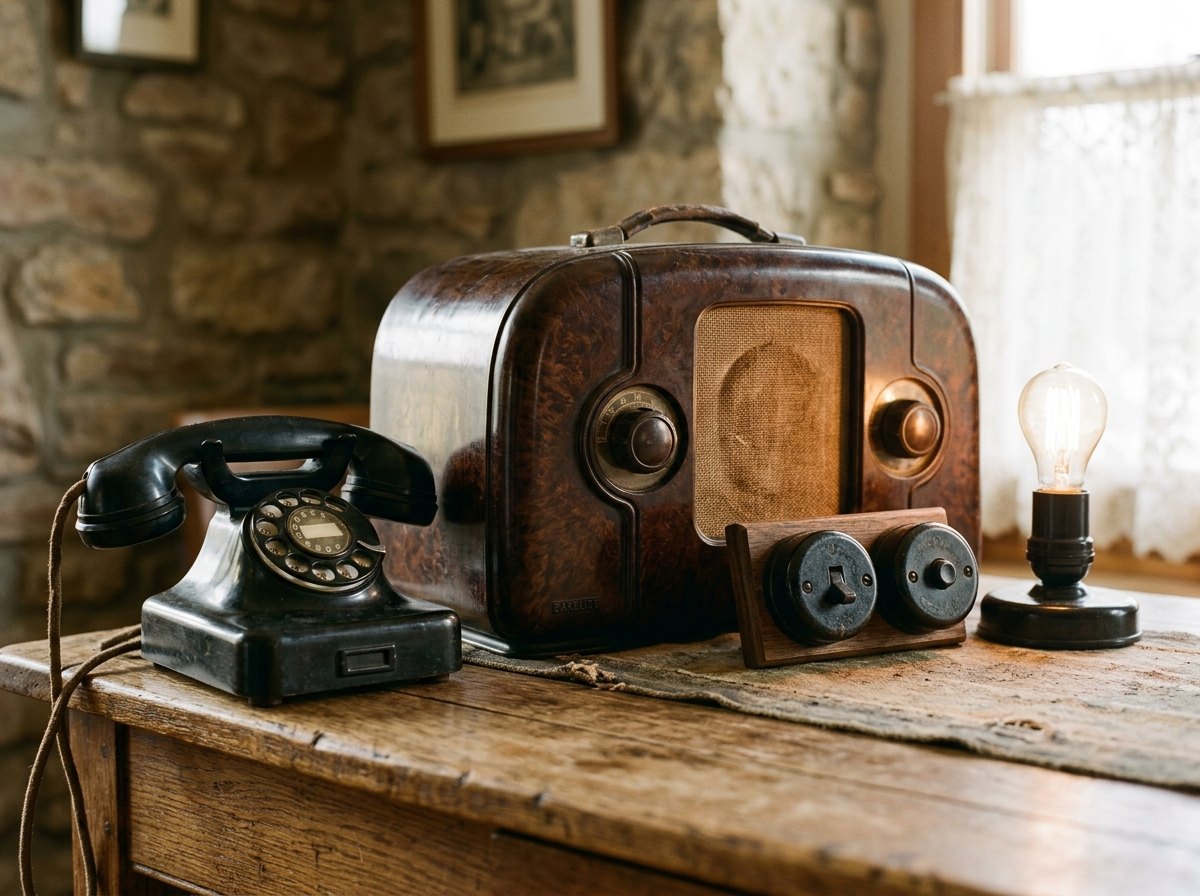
Op een zonnige aprildag wordt de lucht in de meetkas 32,0 °C (F4); in de zomer, met het dak dicht, nog warmer. Een geprinte klem voor de druppelslang hangt in de zon achter de polycarbonaatwand. Hoe warm wordt ze, in zwart, grijs en wit? Welk filament kies je?
- zonlicht op de klem achter de kaswand: (de wand laat ± 80 % door)
- deel van het zonlicht dat de kleur opneemt: zwart , grijs , wit
- warmteafgifte aan de lucht (stilstaande lucht, ook straling):
- vuistregel:
- per kleur
- filamentkeuze
- 1Model: in evenwicht geeft het onderdeel evenveel warmte af als het zonlicht opneemt, per m² oppervlak: , dus . (Warmteoverdracht kwantitatief volgt in hoofdstuk 19 en E17; hier is een geschatte waarde.)
- 2Zwart: . Grijs: . Wit: .
- 3Nodige : zwart 85 °C: alleen ASA of ABS. Grijs 71 °C: PETG, ASA, ABS. Wit 57 °C: PLA net, PETG ruim.
- 4Maar de kas is ook vochtig (± 70 % luchtvochtigheid, condens): PLA veroudert er door hydrolyse, en bij 42 °C kruipt het al merkbaar onder belasting. En in de zomer ligt de kaslucht hoger: bij 40 °C wordt wit 50 °C en zwart 78 °C.
Python: het filament laten kiezen
Het model en de vuistregel passen in een paar regels code. Het programma berekent per kleur de temperatuur van het onderdeel en zoekt welke filamenten een hebben die minstens 15 °C hoger ligt. De grafiek van het vorige blad is met dezelfde functie getekend.
# filamentkeuze.py - hoe warm wordt een 3D-print in de kas, en welk filament houdt dat uit?T_LUCHT = 32.0 # hoogste luchttemperatuur in de kas (graden Celsius), zonnige aprildagG = 600.0 # zonlicht op het onderdeel, achter de kaswand (W/m2)H = 15.0 # warmteoverdracht naar de lucht bij stilstaande lucht (W/(m2 K))MARGE = 15.0 # vuistregel: Tg minstens 15 graden boven de temperatuur van het onderdeel KLEUREN = {"zwart": 0.95, "grijs": 0.60, "wit": 0.25} # welk deel van het zonlicht de kleur opneemtTG = {"PLA": 57, "PETG": 80, "ASA": 100, "ABS": 105} # glasovergangstemperatuur (graden Celsius) def temperatuur(absorptie, t_lucht=T_LUCHT, g=G, h=H): """Evenwicht: opgenomen zonlicht = afgegeven warmte, dus absorptie * g = h * (T - t_lucht).""" return t_lucht + absorptie * g / h if __name__ == "__main__": for kleur, a in KLEUREN.items(): t = temperatuur(a) goed = [naam for naam, tg in TG.items() if tg >= t + MARGE] print(f"{kleur:5s}: {t:5.1f} graden -> geschikt: {', '.join(goed) or 'geen'}")Uitvoer (gedraaid bij het bouwen van deze pagina):
zwart:  70.0 graden -> geschikt: ASA, ABS
grijs:  56.0 graden -> geschikt: PETG, ASA, ABS
wit  :  42.0 graden -> geschikt: PLA, PETG, ASA, ABS
Het programma zegt dat PLA voor een wit onderdeel net kan: het kijkt alleen naar de temperatuur. Vocht, UV-licht en kruip staan niet in het model; daarvoor moet je zelf nadenken (of het model uitbreiden, opdracht 17.10). Een model beslist niet: het rekent, en jij kiest.
Overzicht: polymeren en composieten
| symbool | betekenis | eenheid |
|---|---|---|
| aantal eenheden per keten | – | |
| molaire massa | g/mol |
| symbool | betekenis | eenheid |
|---|---|---|
| volumedeel vezels | – | |
| elasticiteitsmodulus | GPa |
| symbool | betekenis | eenheid |
|---|---|---|
| deel van het zonlicht dat opgenomen wordt | – | |
| zonlicht | W/m² | |
| warmteoverdracht naar de lucht | W/(m²·K) |
| PLA | PETG | ABS | ASA | |
|---|---|---|---|---|
| grondstof | suiker uit maïs, suikerriet of bieten | aardolie | aardolie | aardolie |
| glasovergang Tg | 55 – 60 °C | ± 80 °C | ± 105 °C | ± 100 °C |
| spuitmond | 190 – 220 °C | 220 – 250 °C | 230 – 260 °C | 240 – 260 °C |
| printbed | 50 – 60 °C (of koud) | 70 – 85 °C | 90 – 110 °C | 90 – 110 °C |
| dichtheid | 1,24 g/cm³ | 1,27 g/cm³ | 1,04 g/cm³ | 1,07 g/cm³ |
| printen | zeer makkelijk | makkelijk, wat draadjes | krimpt en trekt krom: gesloten printer | zoals ABS |
| dampen | weinig | weinig | styreen: goed verluchten | goed verluchten |
| warm en vochtig | wordt zacht vanaf ± 55 °C; valt langzaam uiteen (hydrolyse) | goed bestand | goed bestand | goed bestand |
| zonlicht (UV) | matig | redelijk | slecht: vergeelt, wordt bros | zeer goed |
| afbreekbaar | industrieel composteerbaar | nee | nee | nee |
Richtwaarden: kijk voor het printen altijd naar de gegevens van de fabrikant van je filament.
| code | kunststof | voorbeelden | blauwe zak (verpakking)? |
|---|---|---|---|
| 1 | PET | drankflessen, fruitschaaltjes | ja |
| 2 | HDPE (PE-HD) | flacons van wasmiddel en shampoo, doppen | ja |
| 3 | PVC | buizen, raamprofielen, kabelmantels | zelden verpakking; bouwafval naar het recyclagepark |
| 4 | LDPE (PE-LD) | folie, zakjes, krimpfolie | ja |
| 5 | PP | potjes, doppen, plantenbakjes van de meetkas | ja (als verpakking) |
| 6 | PS | yoghurtpotjes, piepschuim | potjes ja; groot piepschuim naar het recyclagepark |
| 7 | overige: PC, PLA, ABS, mengsels | kasplaten, 3D-prints, elektronica | alleen als het verpakking is |
Sinds 2021 mag in heel België alle plastic verpakking in de blauwe zak. Een 3D-print, een emmer of speelgoed is geen verpakking.
| Habitat: rekenwaarden uit dit hoofdstuk | |
|---|---|
| filament in de kas | PETG, wit of lichtgrijs (Tg ± 80 °C) |
| donker, volle zon, buiten | ASA (Tg ± 100 °C, UV-bestendig) |
| PLA | alleen prototypes en binnen |
| vuistregel | Tg minstens 15 °C boven de hoogste temperatuur van het onderdeel |
| model | G ≈ 600 W/m² achter de kaswand, h ≈ 15 W/(m²·K): bij 32 °C zwart 70 °C, grijs 56 °C, wit 42 °C |
Waar polymeren en composieten terugkomen
Polymeren zijn de brug tussen chemie (M) en ontwerpen en maken (D): wie de ketens begrijpt, kiest beter materiaal, print sterker en ontwerpt voor recyclage. Ze raken ook aan leven (cellulose, eiwitten, DNA) en aan energie en klimaat (grondstoffen, verbranding, recyclage).
Materiaalfamilies, composieten en recyclagecodes: hier van binnenuit verklaard.
Laaghoogte, vulling en supports; hier: welk filament en welke printrichting.
Atoombindingen in de keten, van der Waalskrachten ertussen.
Molaire massa en massabalans van een polymerisatie.
De separator in een lithiumcel is een poreuze kunststoffolie die bij ± 130 °C smelt.
Het warmtemodel van een onderdeel in de zon, kwantitatief.
Ontwerpen voor 3D-printen: wanddikte, printrichting, snap-fits.
Levenscyclus, circulair ontwerpen en materiaalkeuze met gewichten.
Spanning, rek en de elasticiteitsmodulus: rekenen aan stijfheid.
Polymeerstructuur en glasovergang, composieten en Ashby-diagrammen in detail.
Is een PLA-onderdeel echt duurzamer dan een PETG-onderdeel? Een LCA.
In het kort
- Een polymeer is een reuzenmolecuul uit duizenden monomeren; de polymerisatiegraad is M(polymeer) / M(eenheid).
- Additiepolymerisatie opent dubbele bindingen zonder bijproduct (PE, PP, PVC, PS); condensatiepolymerisatie koppelt reactieve groepen en splitst water af (PLA, PET, nylon, bakeliet).
- Thermoplasten (losse ketens) smelten en zijn omsmeltbaar; thermoharders (netwerk) smelten niet; elastomeren (enkele bruggen) veren terug.
- Boven de glasovergangstemperatuur Tg wordt een amorfe kunststof zacht en gaat een belast onderdeel kruipen: PLA rond 55-60 °C, PETG rond 80 °C, ABS rond 105 °C.
- Een 3D-print is anisotroop: sterk langs de lagen, zwakker ertussen. Wanden dragen meer dan vulling.
- In een vezelcomposiet dragen de vezels, houdt de matrix ze samen. Langs de vezels: . Koolstofvezel is per kilogram veel stijver dan metaal.
- Biogebaseerd en biologisch afbreekbaar zijn twee verschillende dingen. PLA is industrieel composteerbaar (EN 13432, rond 58 °C en vochtig), niet in de tuin en niet in de natuur.
- De recyclagecode zegt welke kunststof het is, niet of ze gerecycleerd wordt. Mechanisch recycleren vraagt zuivere stromen thermoplast.
- Voor Habitat: PETG in een lichte kleur in de kas, ASA in de zon en buiten, PLA voor prototypes.
Wat je nu kent
- monomeer
- Klein molecuul dat zich met vele andere tot een polymeer kan binden, zoals etheen of melkzuur.
- polymeer
- Reuzenmolecuul uit duizenden aan elkaar gebonden eenheden, zoals polyetheen of PLA.
- additiepolymerisatie
- Polymerisatie waarbij monomeren met een dubbele binding aan elkaar koppelen zonder bijproduct.
- condensatiepolymerisatie
- Polymerisatie waarbij bij elke koppeling een klein molecuul, meestal water, vrijkomt.
- thermoplast
- Kunststof met losse ketens die bij verwarmen zacht wordt en smelt, en opnieuw gevormd kan worden.
- thermoharder
- Kunststof met een dicht netwerk van bindingen tussen de ketens; smelt niet, ontbindt bij te hoge temperatuur.
- elastomeer
- Kunststof met enkele bruggen tussen beweeglijke ketens: rekt ver uit en veert terug (rubber).
- glasovergangstemperatuur
- Temperatuur Tg waarboven de ketens in het amorfe deel beweeglijk worden: de kunststof gaat van hard en glasachtig naar zacht en rubberachtig.
- composiet
- Materiaal uit twee of meer materialen die samen betere eigenschappen hebben, zoals vezels in een kunststof.
- mengregel
- Schatting van een eigenschap van een composiet als gewogen gemiddelde naar het volumedeel: .
- biogebaseerd
- Gemaakt uit plantaardige grondstoffen in plaats van aardolie; zegt niets over afbreekbaarheid.
- biologisch afbreekbaar
- Kan door micro-organismen omgezet worden in water, CO₂ en biomassa, onder bepaalde omstandigheden.
- recyclagecode
- Nummer 1 tot 7 in een driehoekje dat zegt uit welke kunststof een voorwerp bestaat; geen belofte dat het gerecycleerd wordt.